English

THÔNG TIN SẢN PHẨM
- Đặc điểm nổi bật
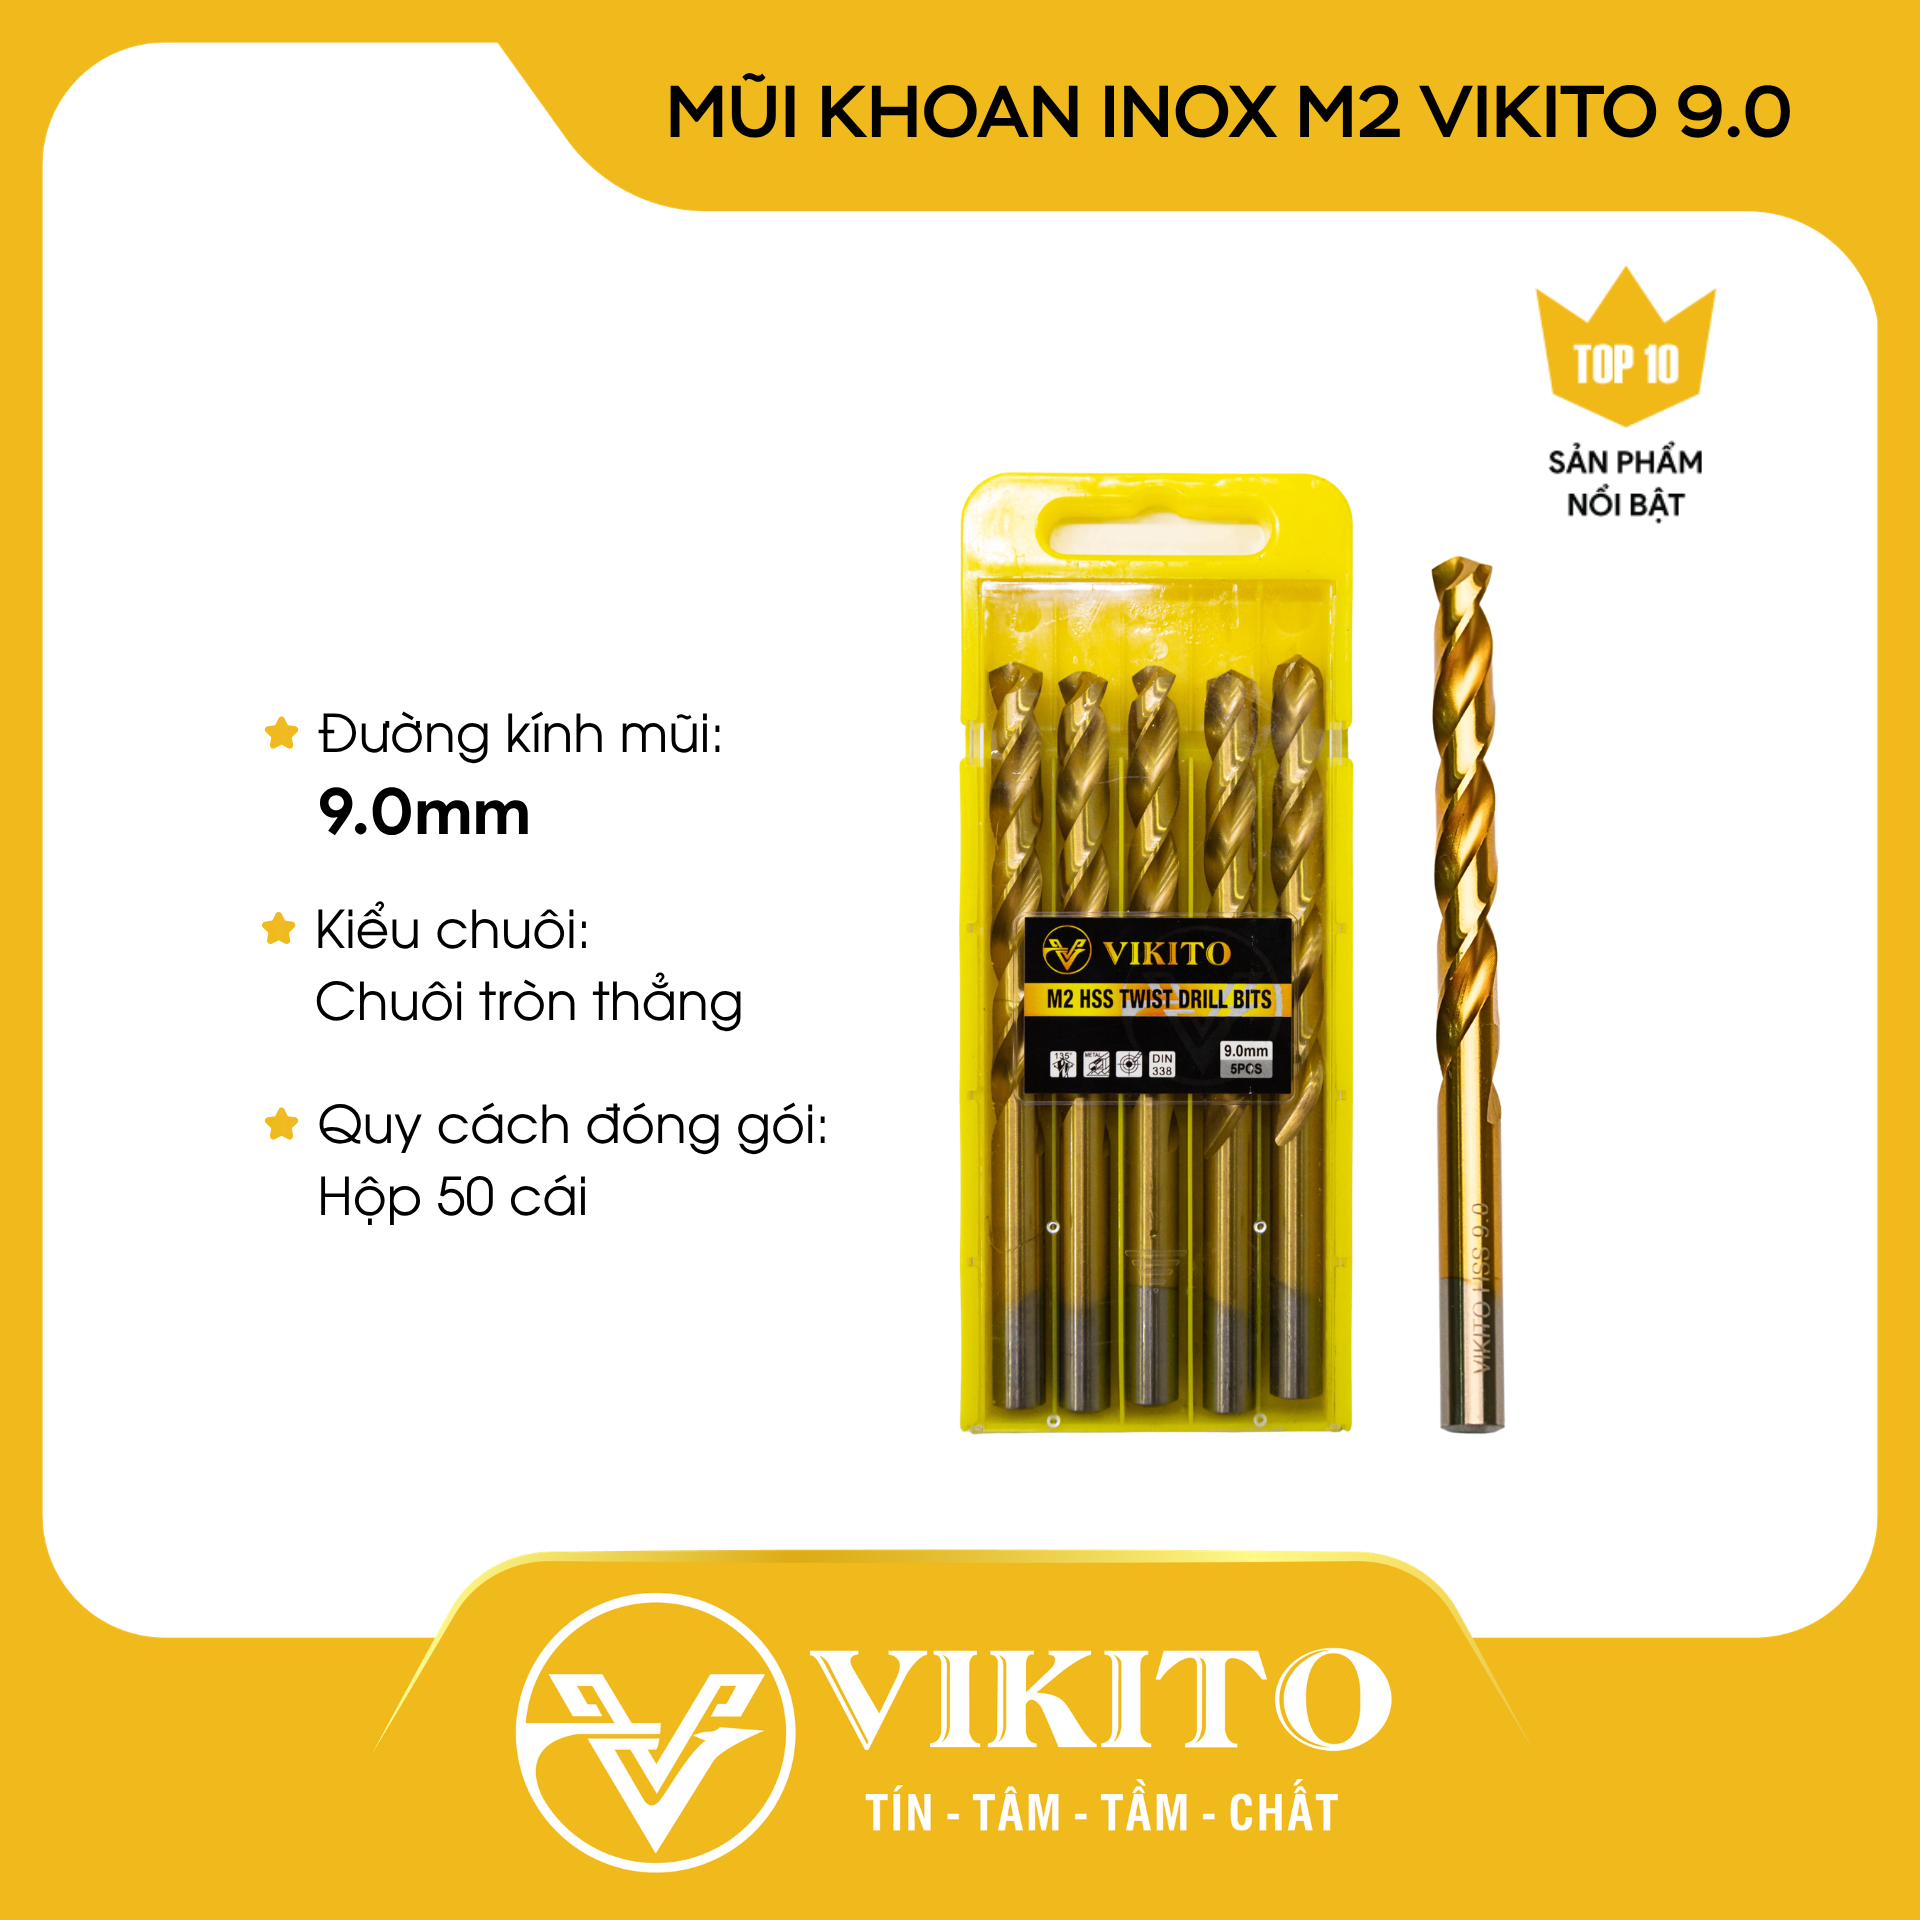
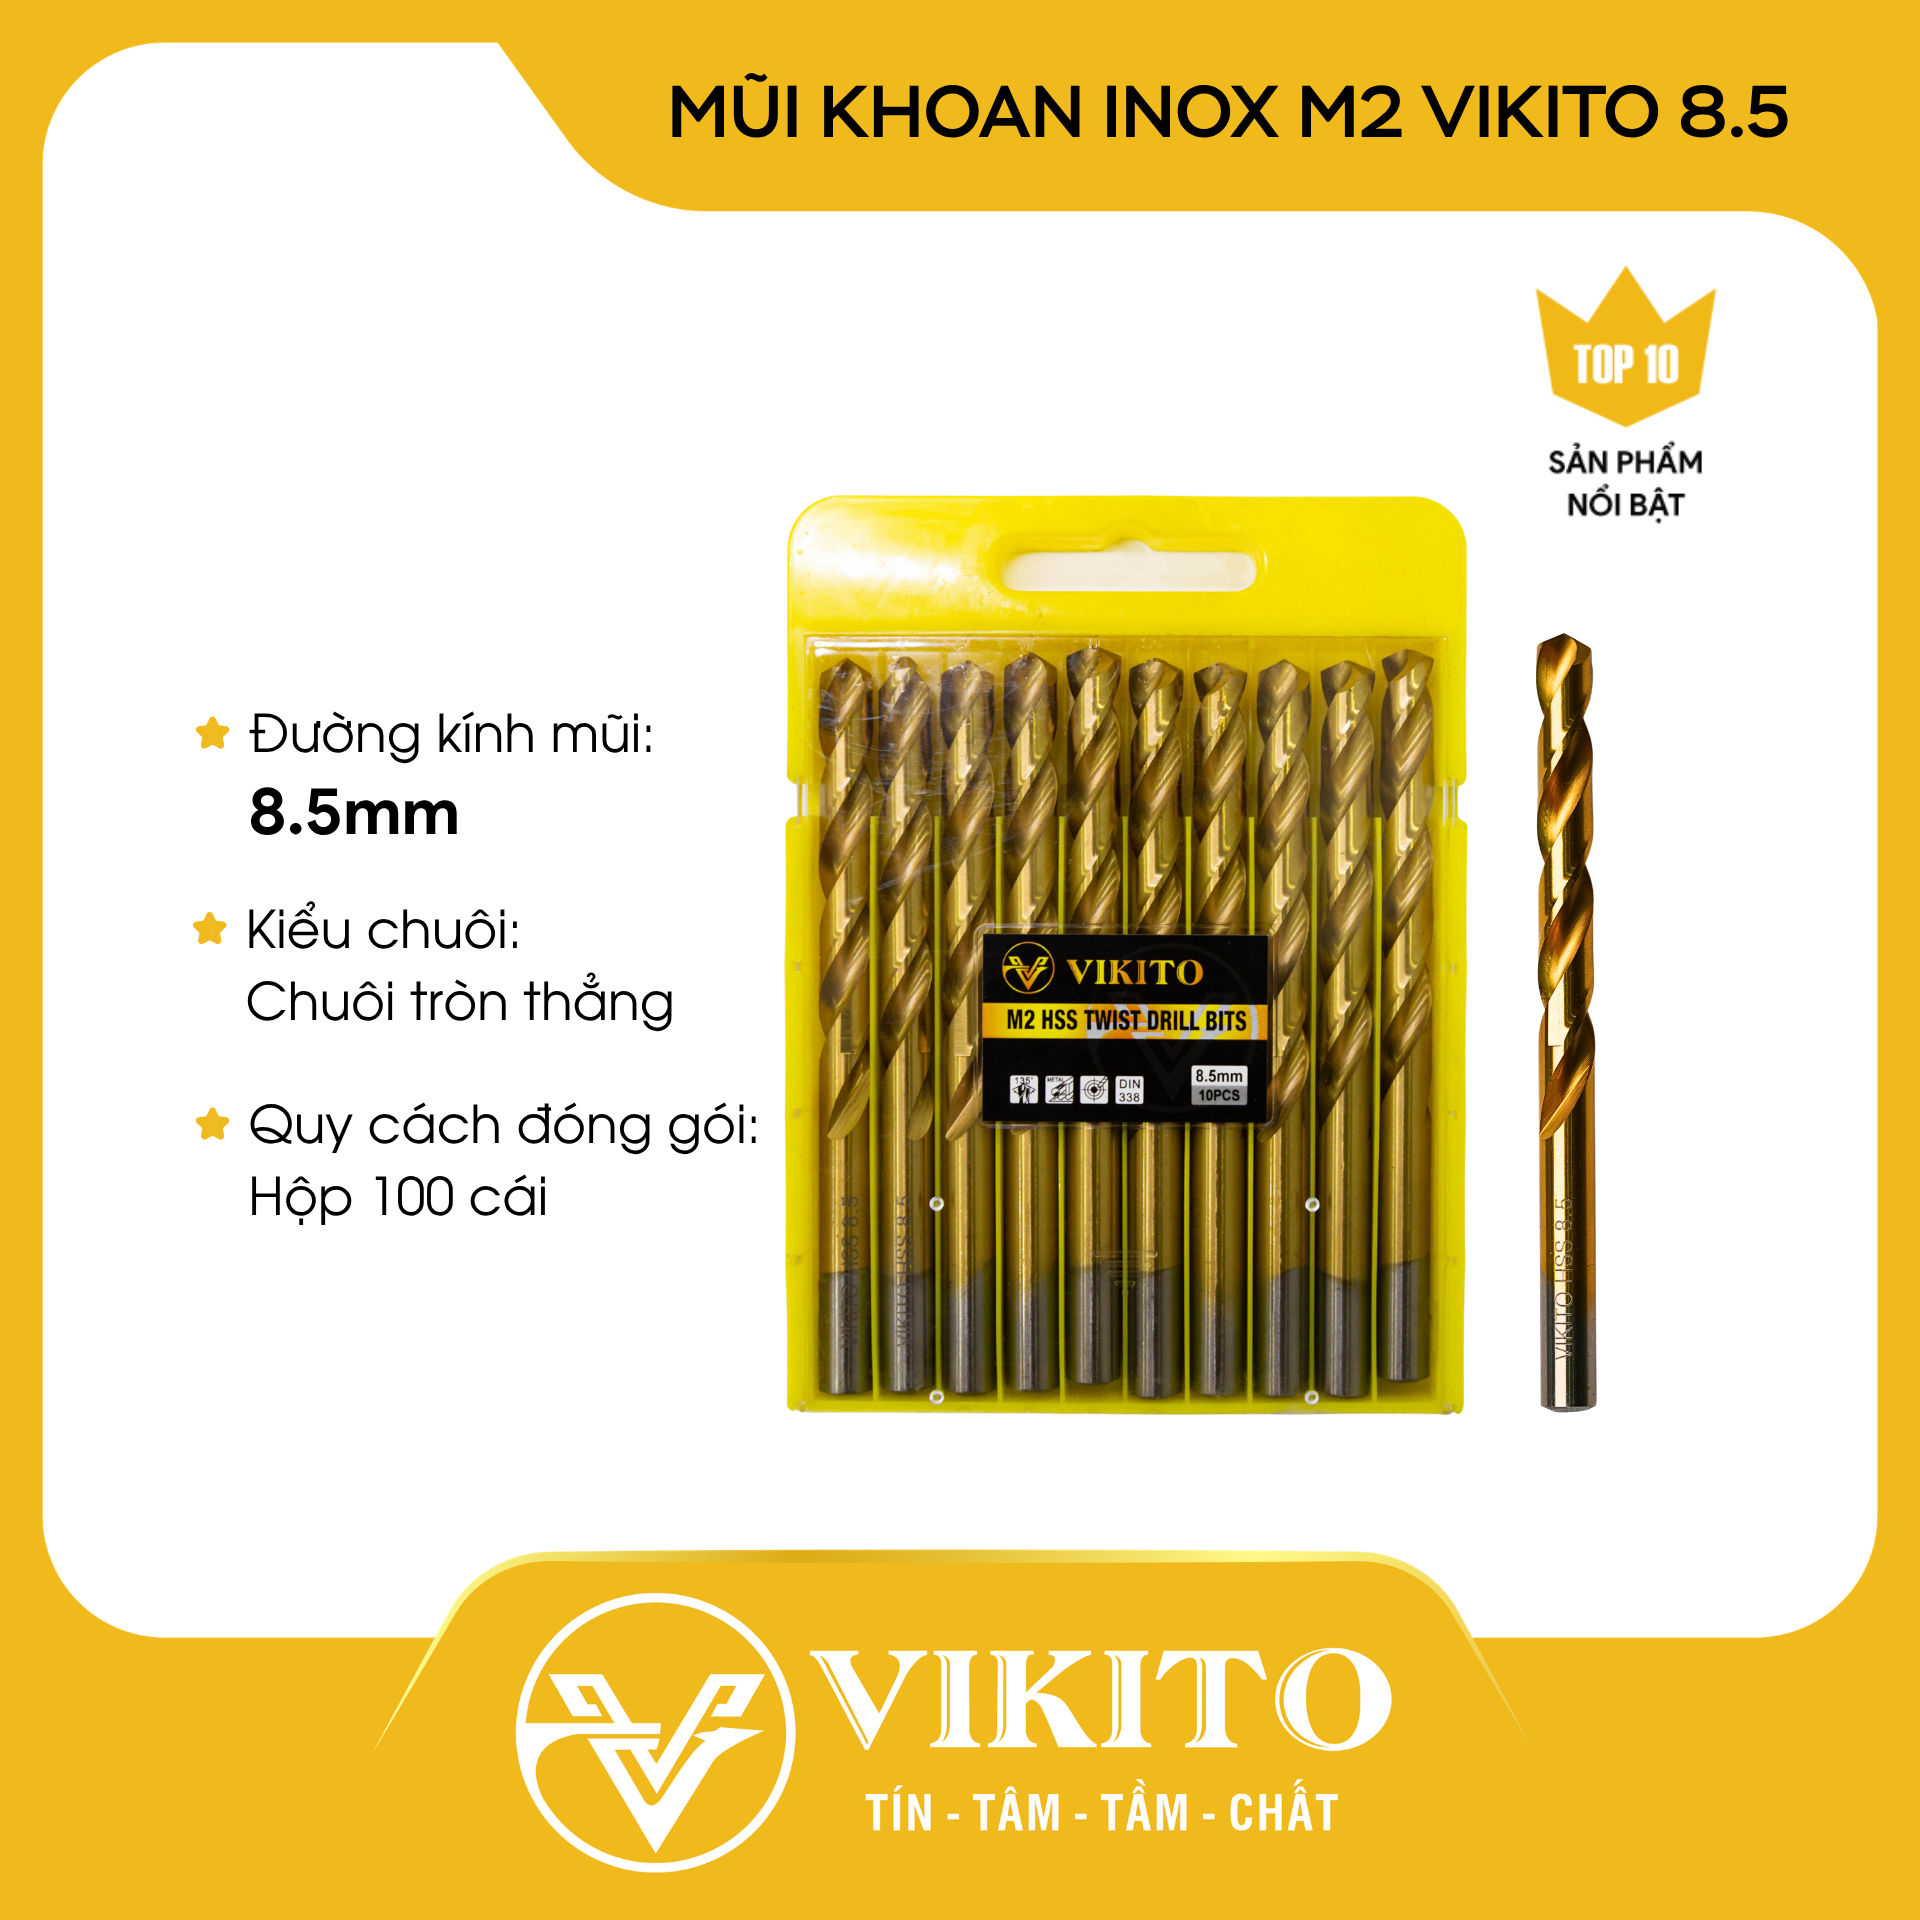
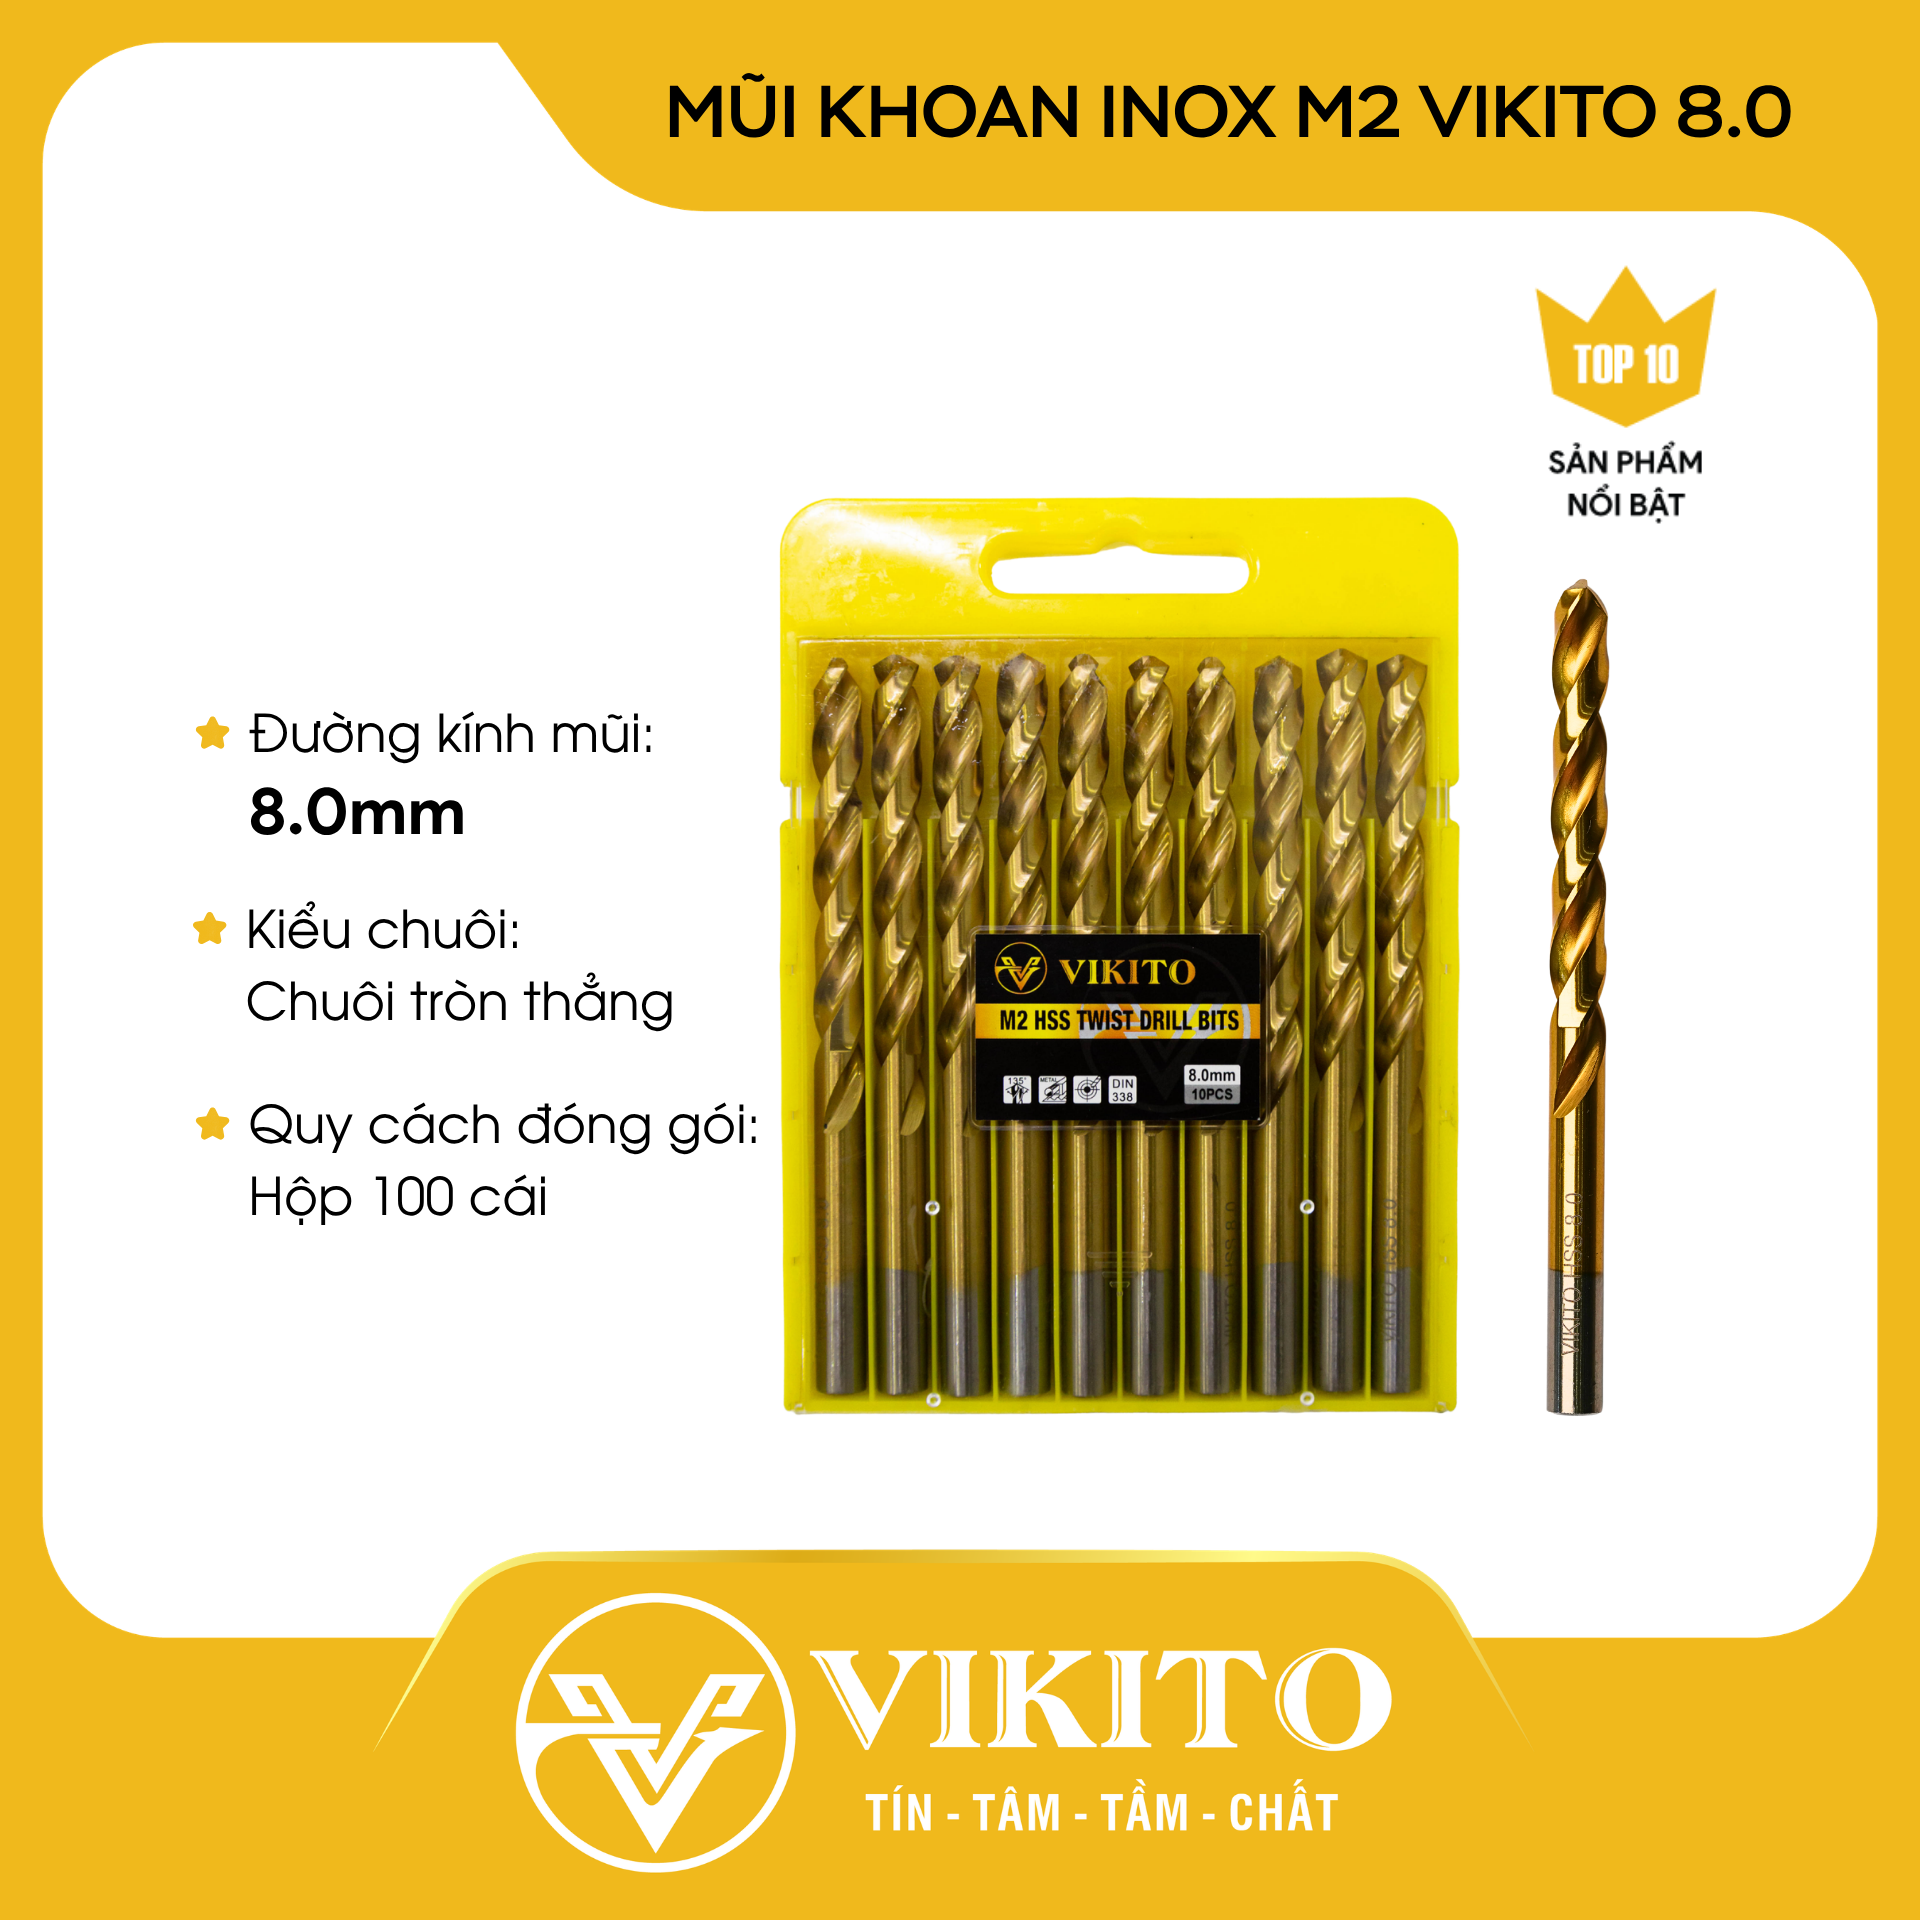
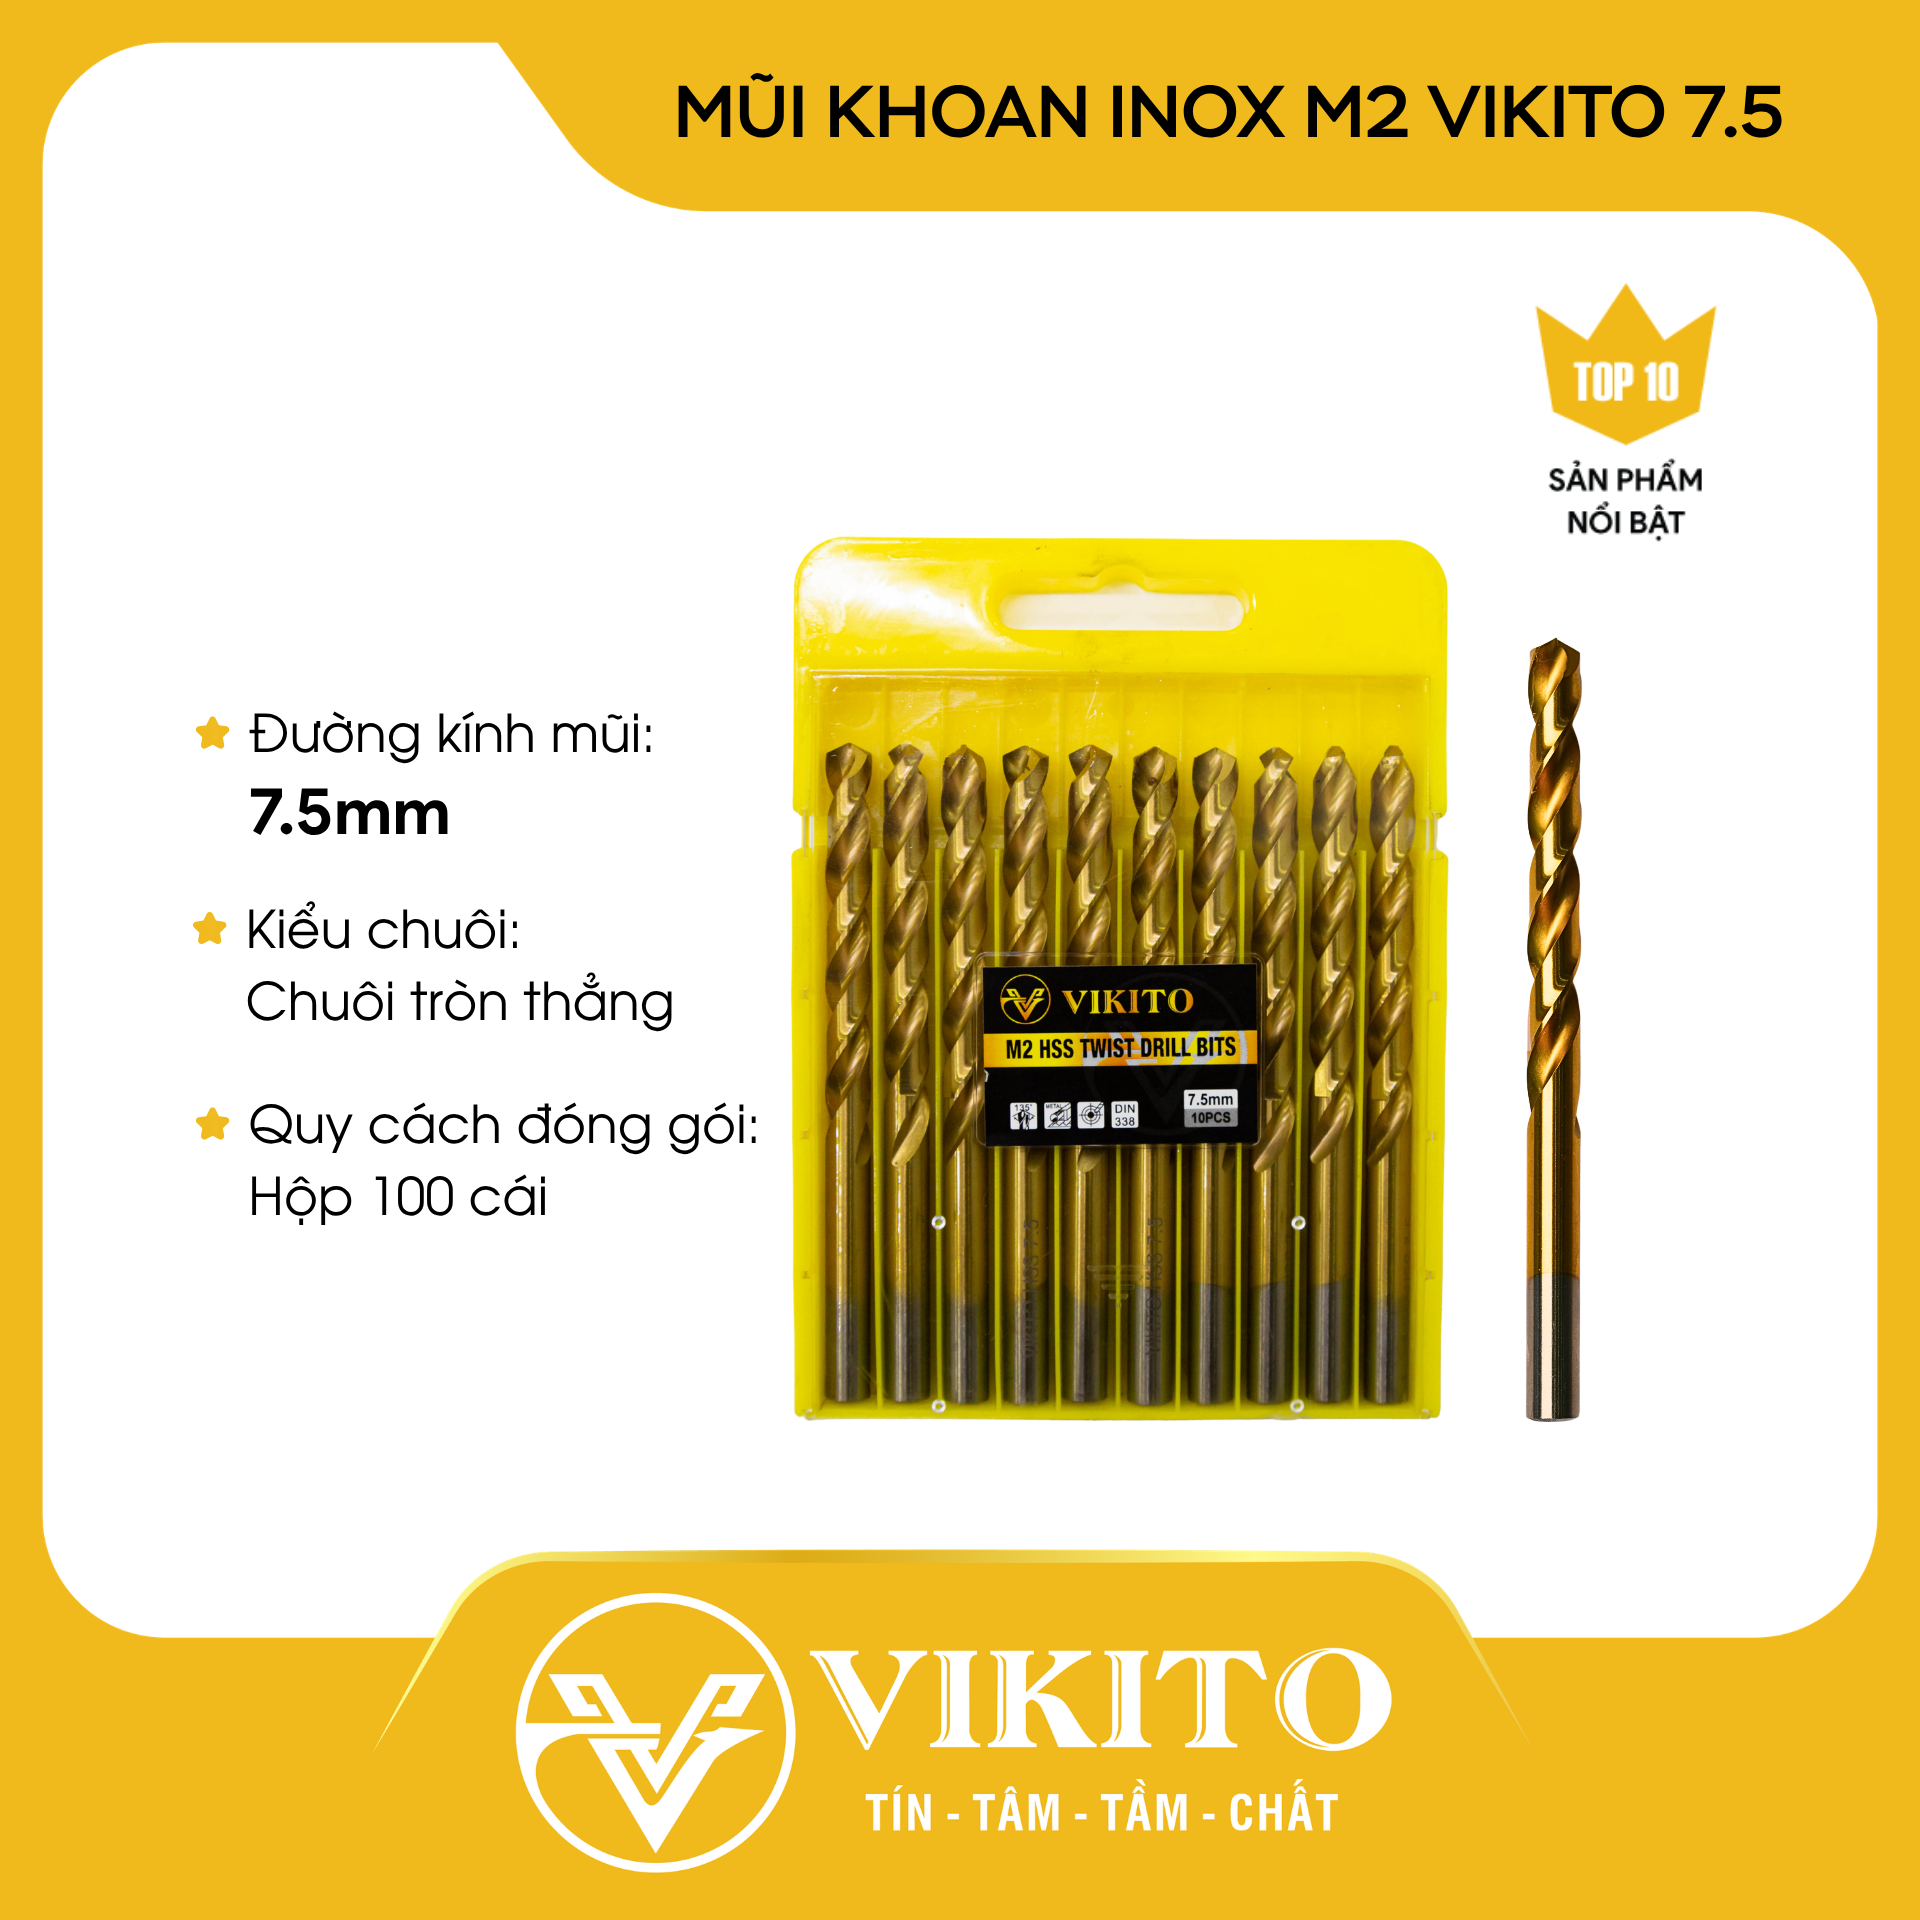
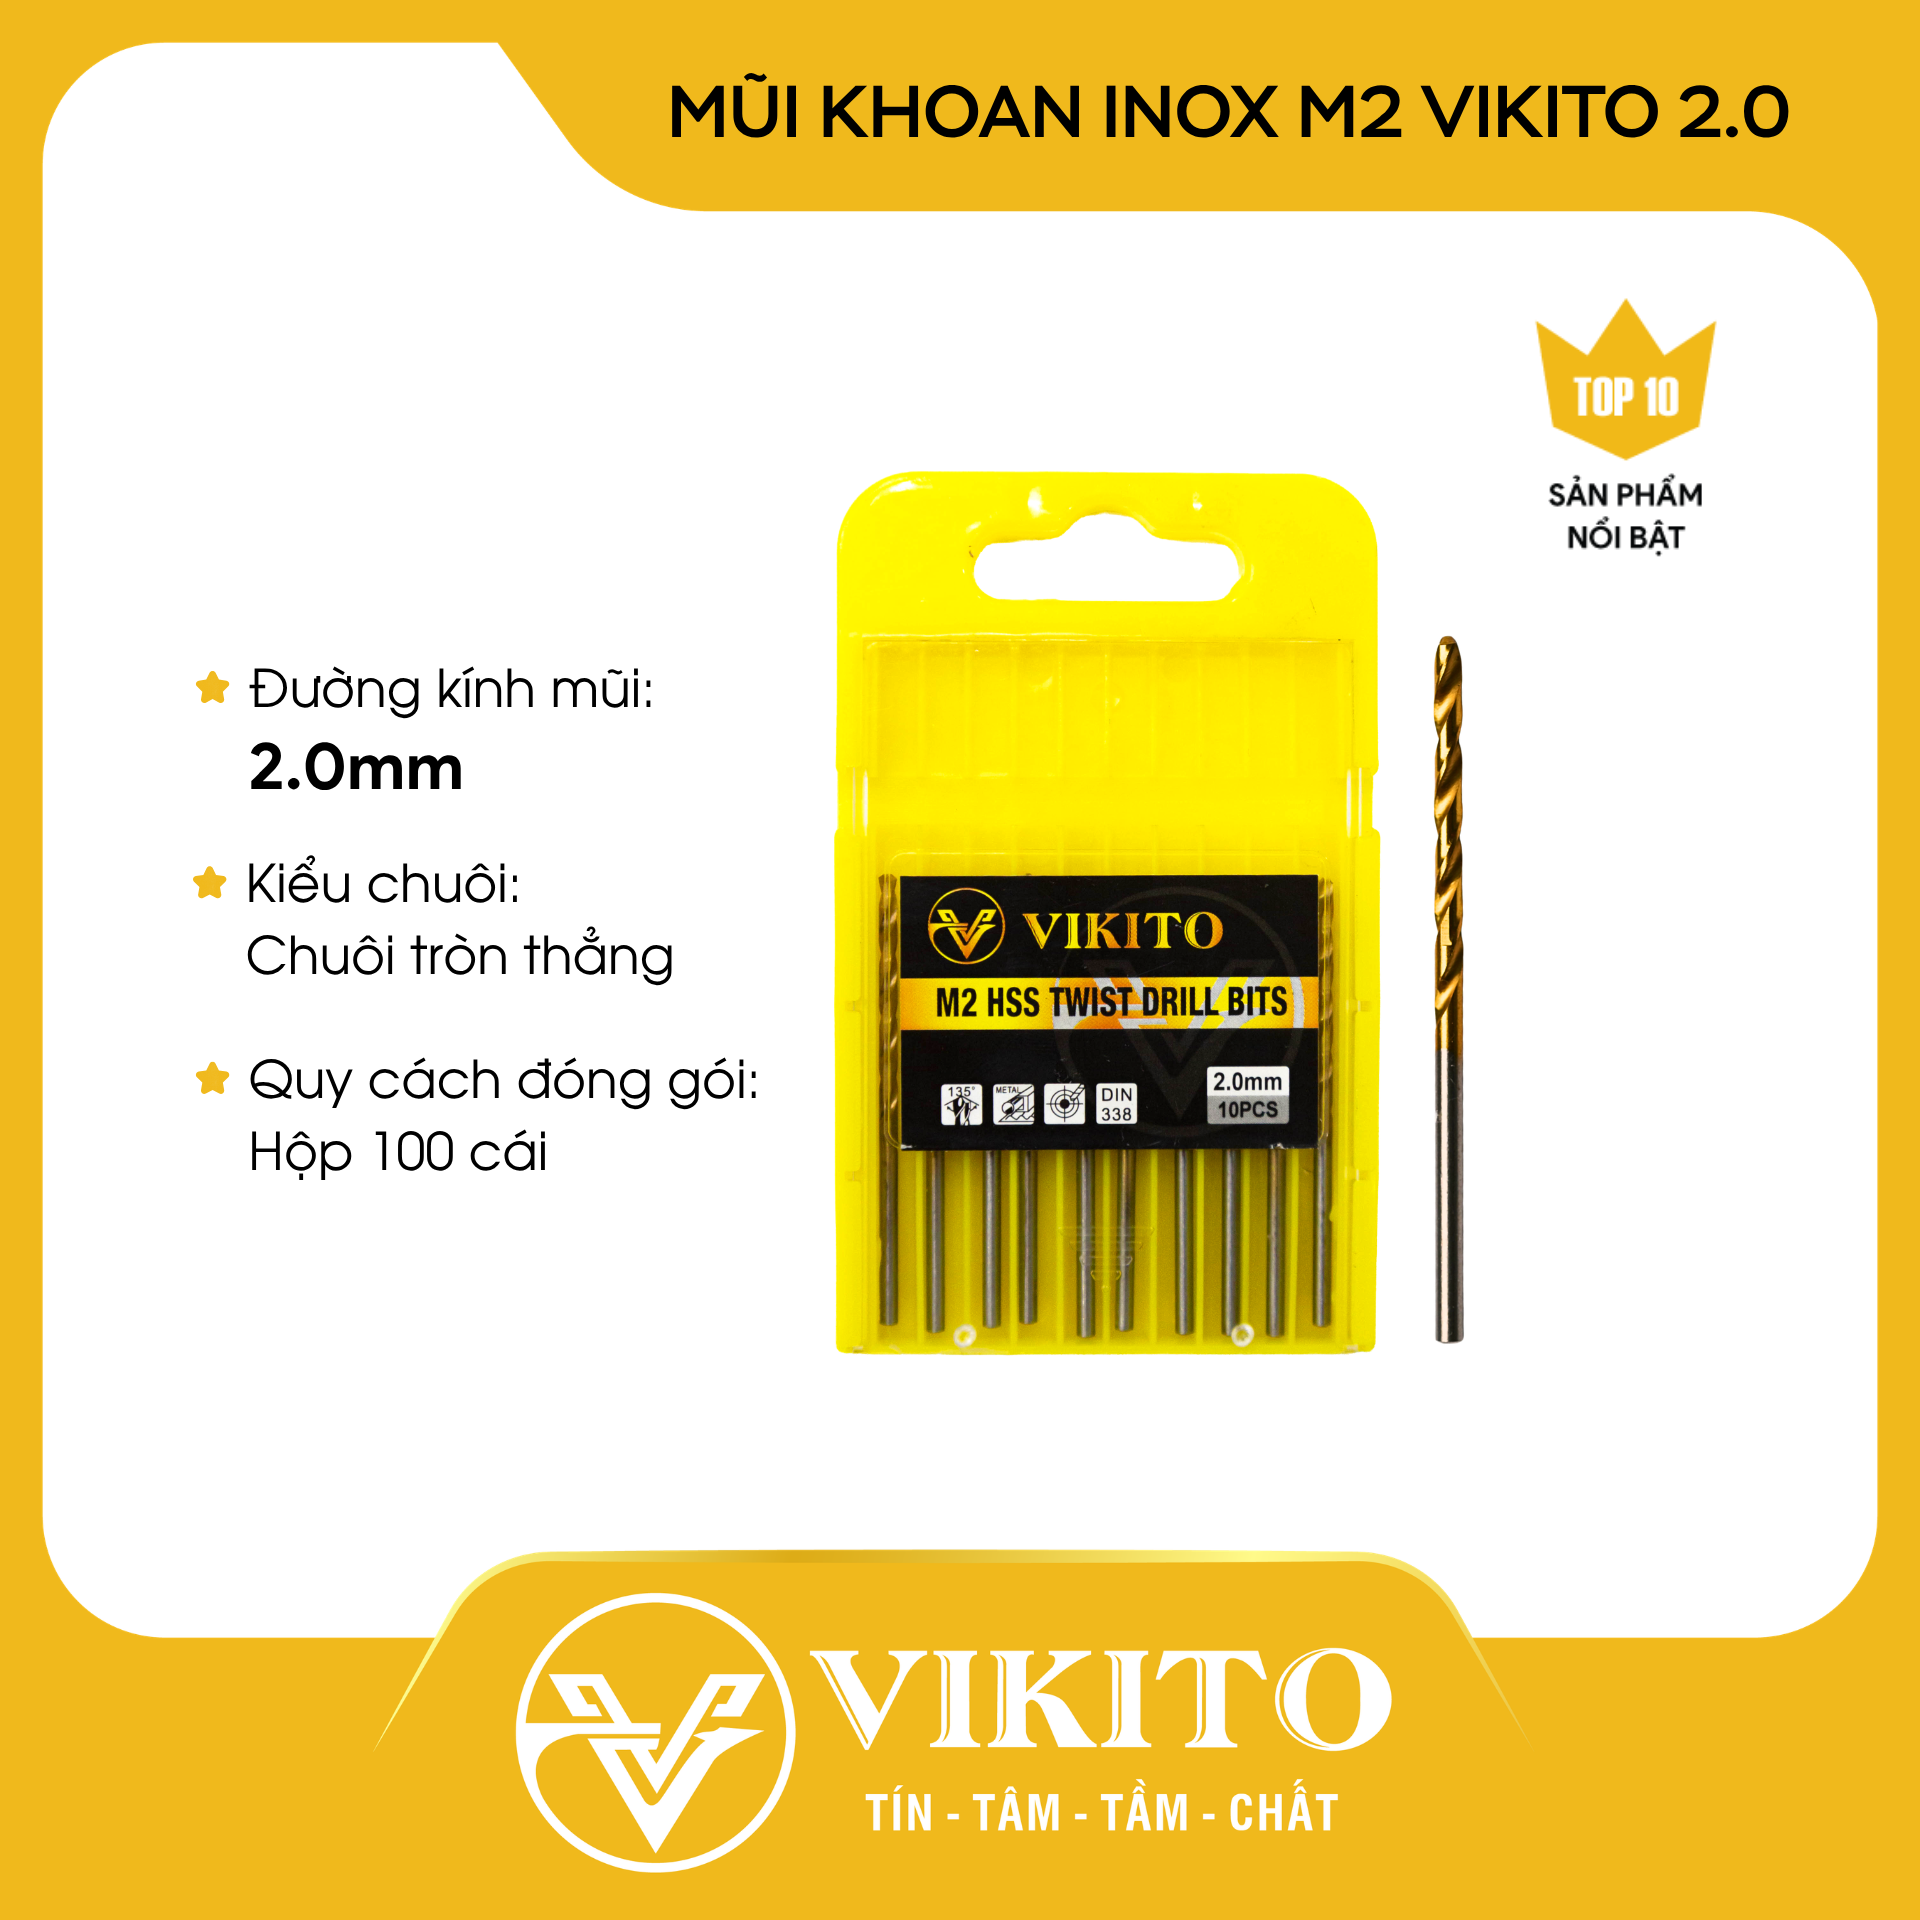
- Chất liệu thép gió M2 (HSS-M2) tinh luyện: Sản phẩm được làm từ mác thép M2 với sự kết hợp tối ưu giữa Wolfram và Molypden, giúp mũi khoan có độ cứng nóng cực tốt và duy trì cạnh cắt sắc bén ngay cả khi làm việc liên tục.
- Góc cắt định tâm 135°: Đầu mũi khoan được mài vát góc 135°, một tiêu chuẩn vàng cho việc khoan kim loại cứng, giúp mũi khoan bám chắc vào bề mặt Inox ngay khi bắt đầu mà không cần đục lỗ định tâm trước.
- Công nghệ mài toàn phần (Full Ground): Được sản xuất hoàn toàn bằng máy CNC với kỹ thuật mài từ phôi thép nguyên khối, tạo ra các rãnh xoắn đồng nhất, sắc xảo, giúp giảm ma sát và thoát phôi cực nhanh.
- Khả năng chịu lực xoắn lớn: Cấu trúc thép được xử lý nhiệt đặc biệt giúp tăng cường độ dẻo dai, hạn chế tối đa tình trạng gãy mũi khi gặp vật liệu dai hoặc người dùng lỡ tay nghiêng máy
- Thông số kỹ thuật
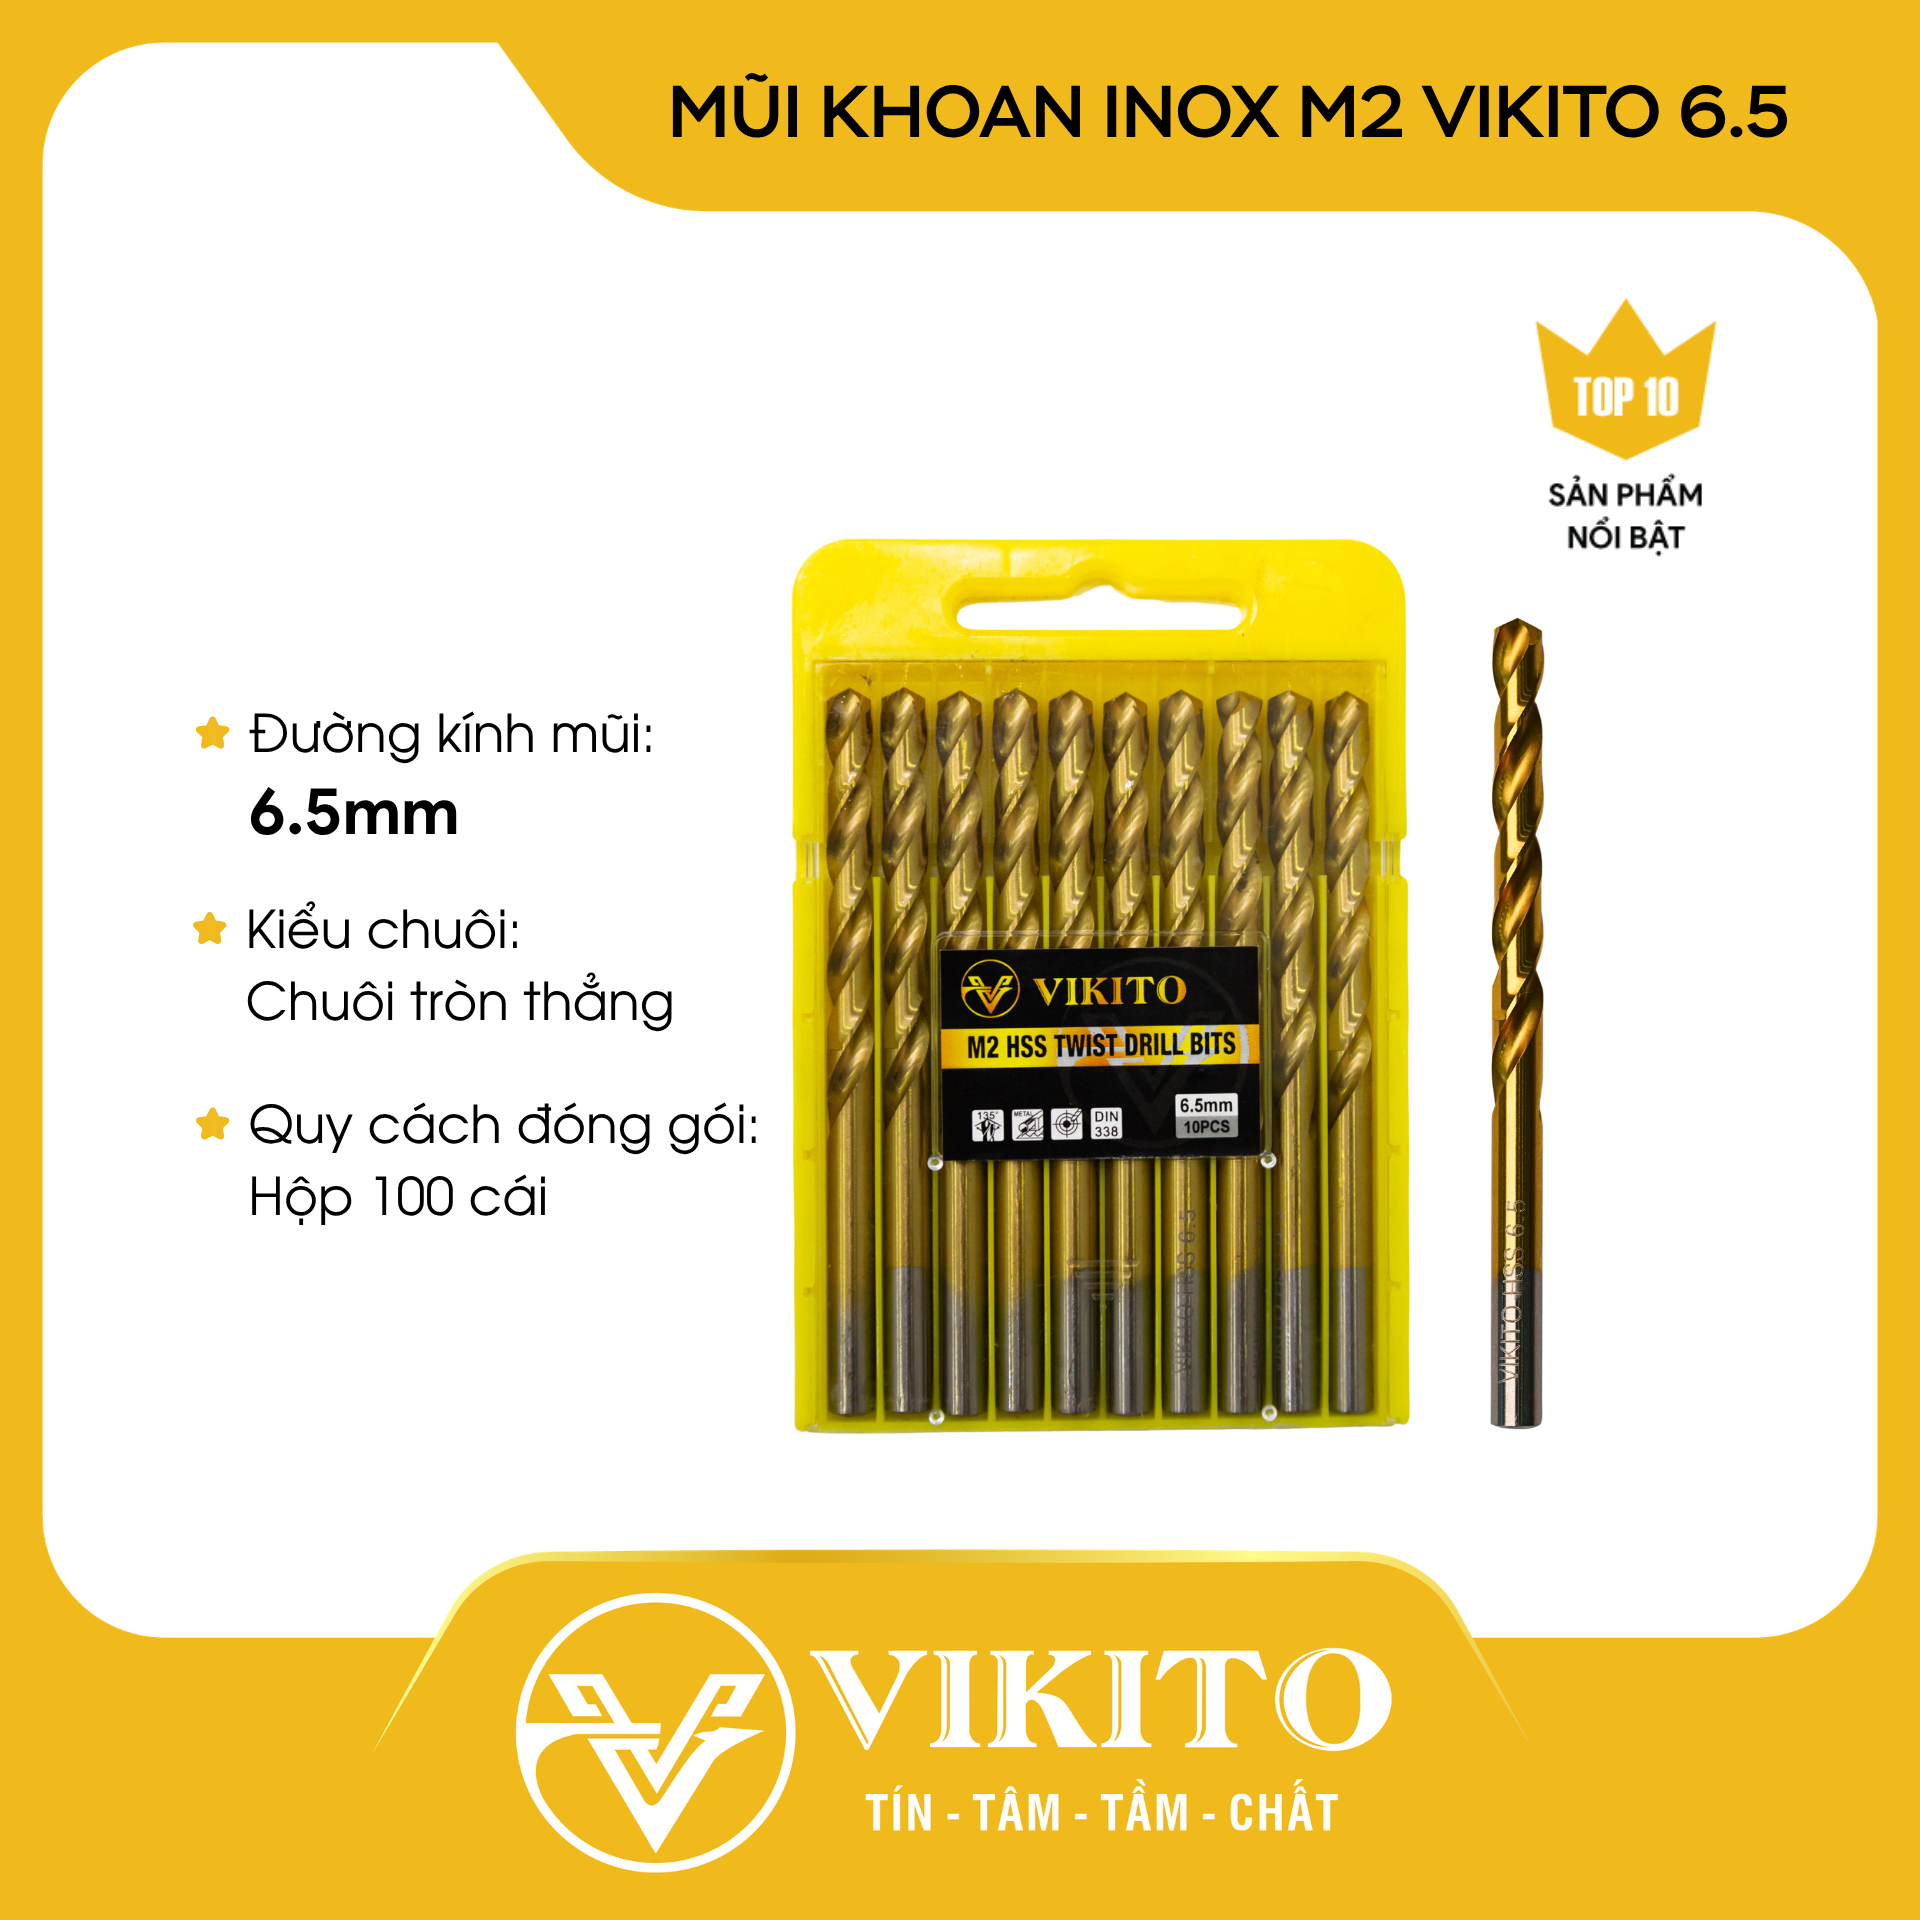
- Thương hiệu: VIKITO
- Mã hàng: MKI012
- Chất liệu: Thép gió M2 (High-Speed Steel M2)
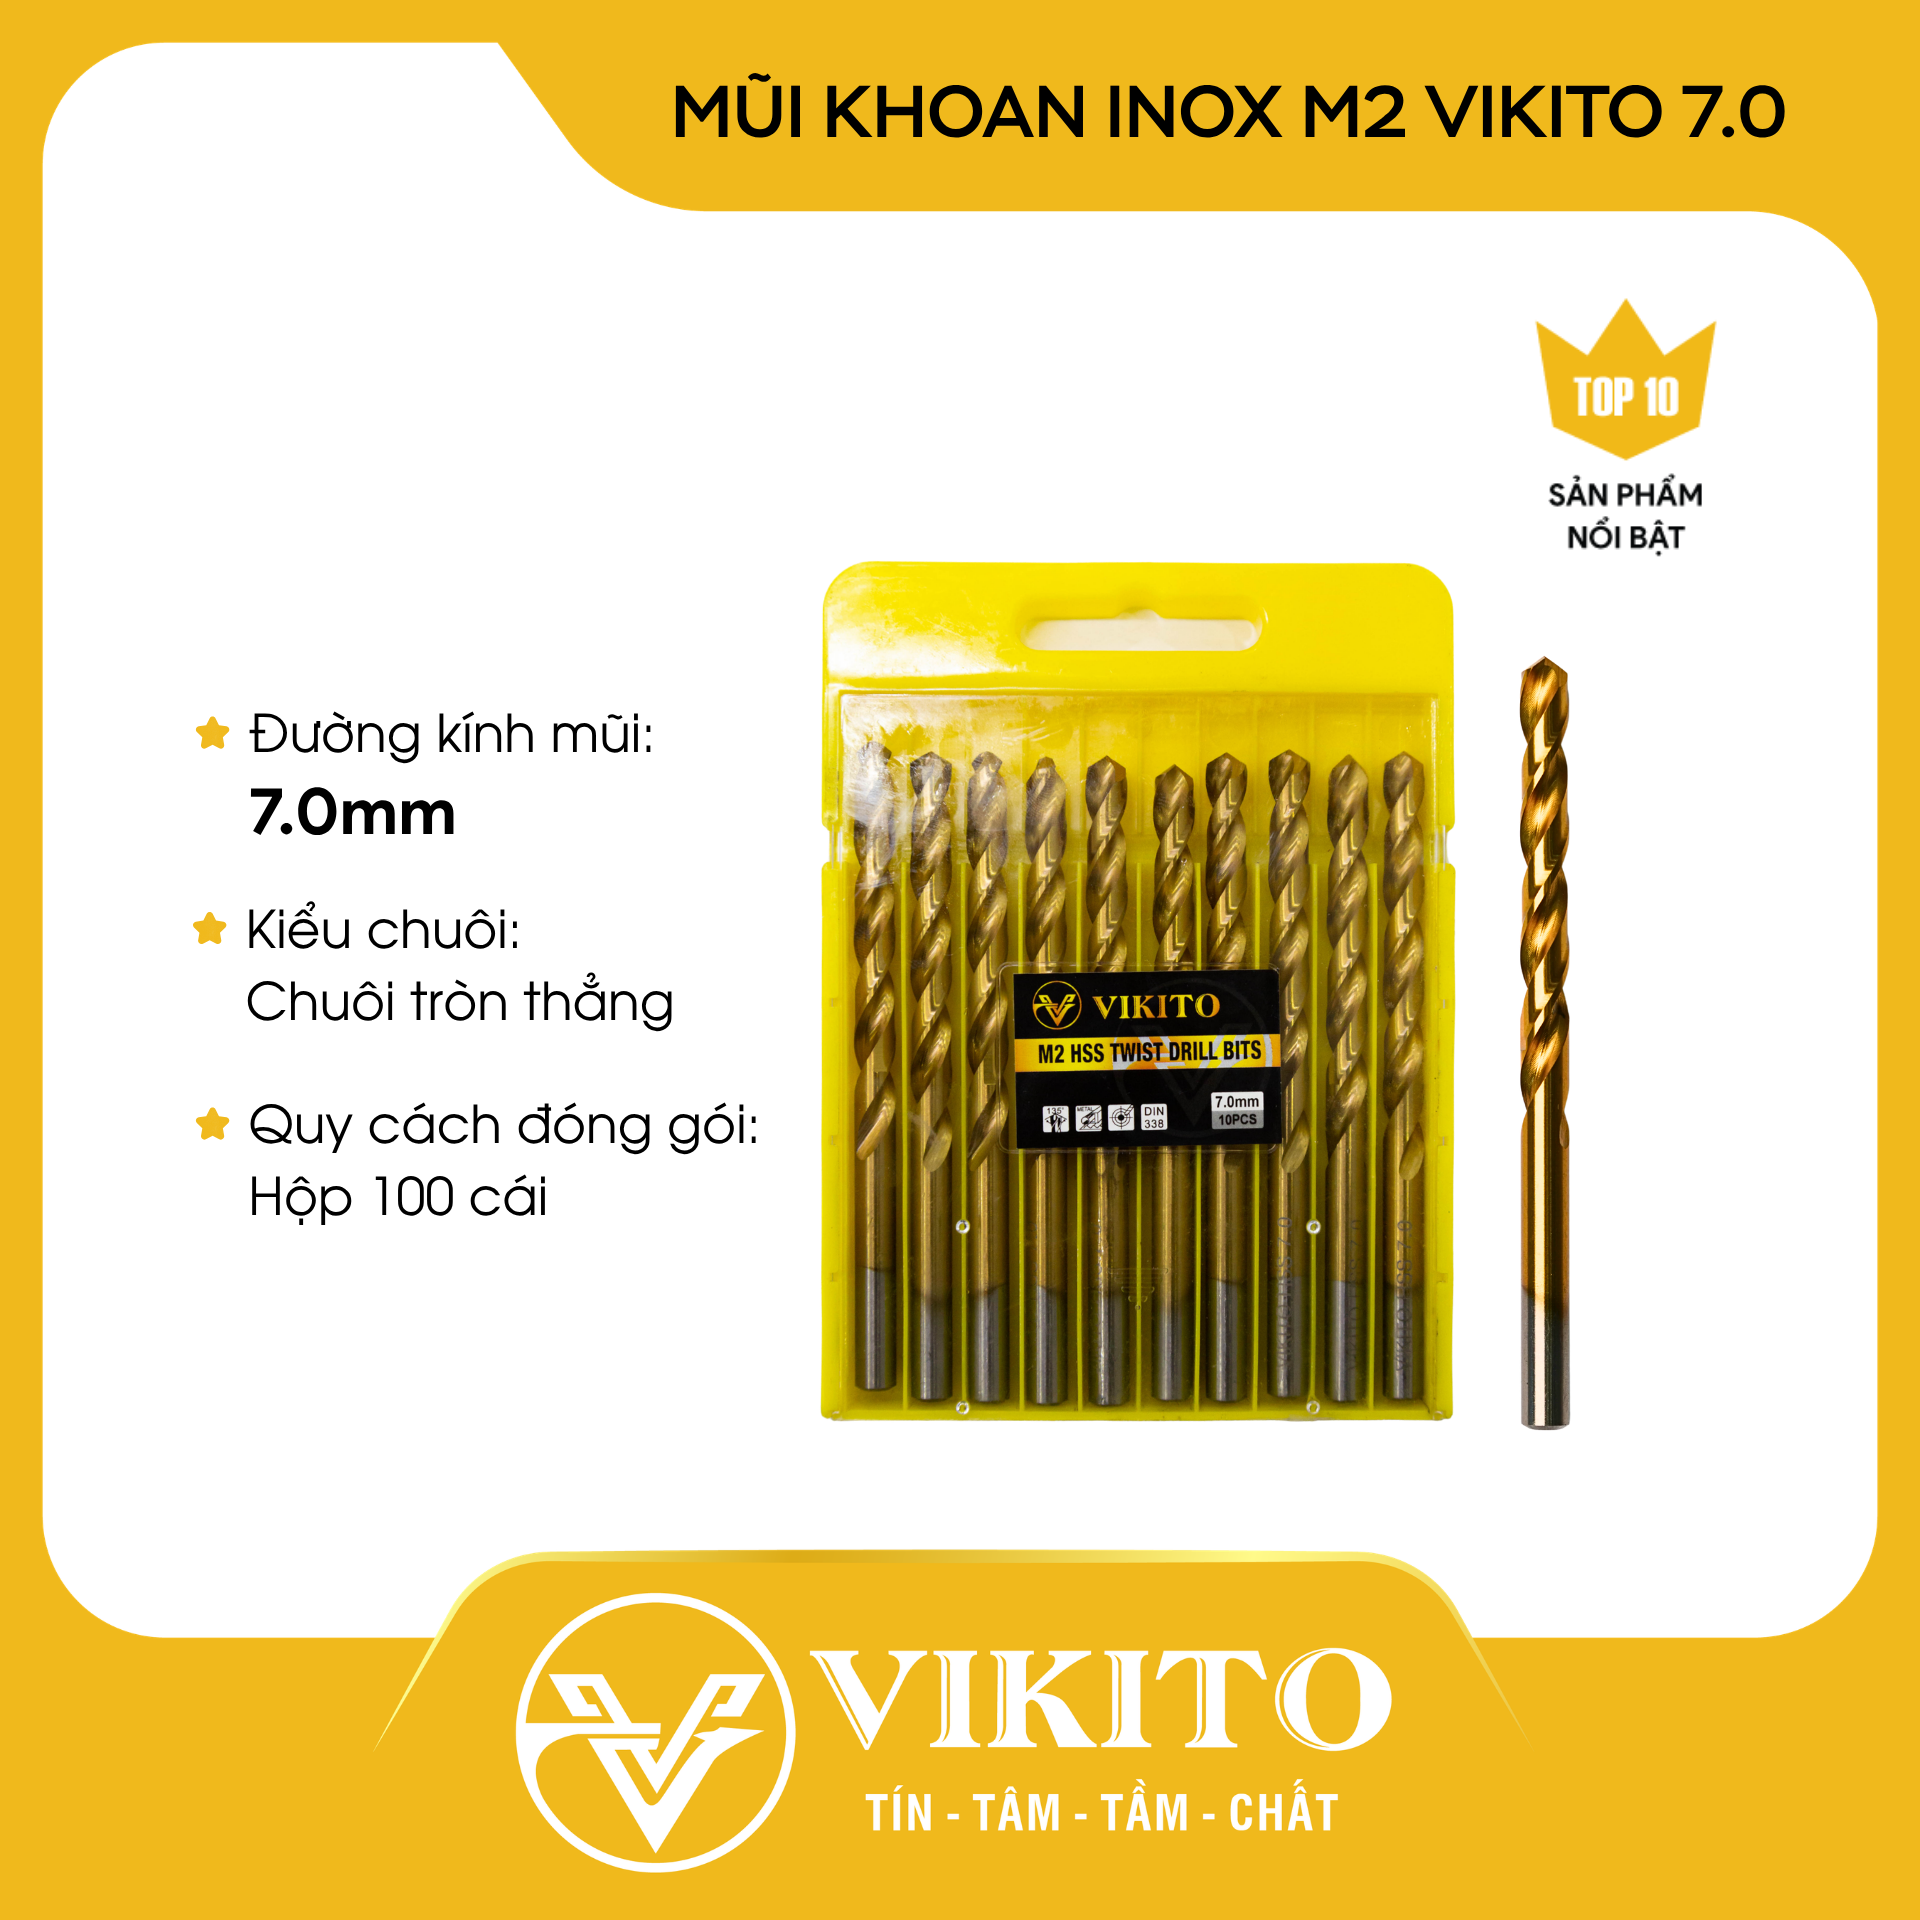
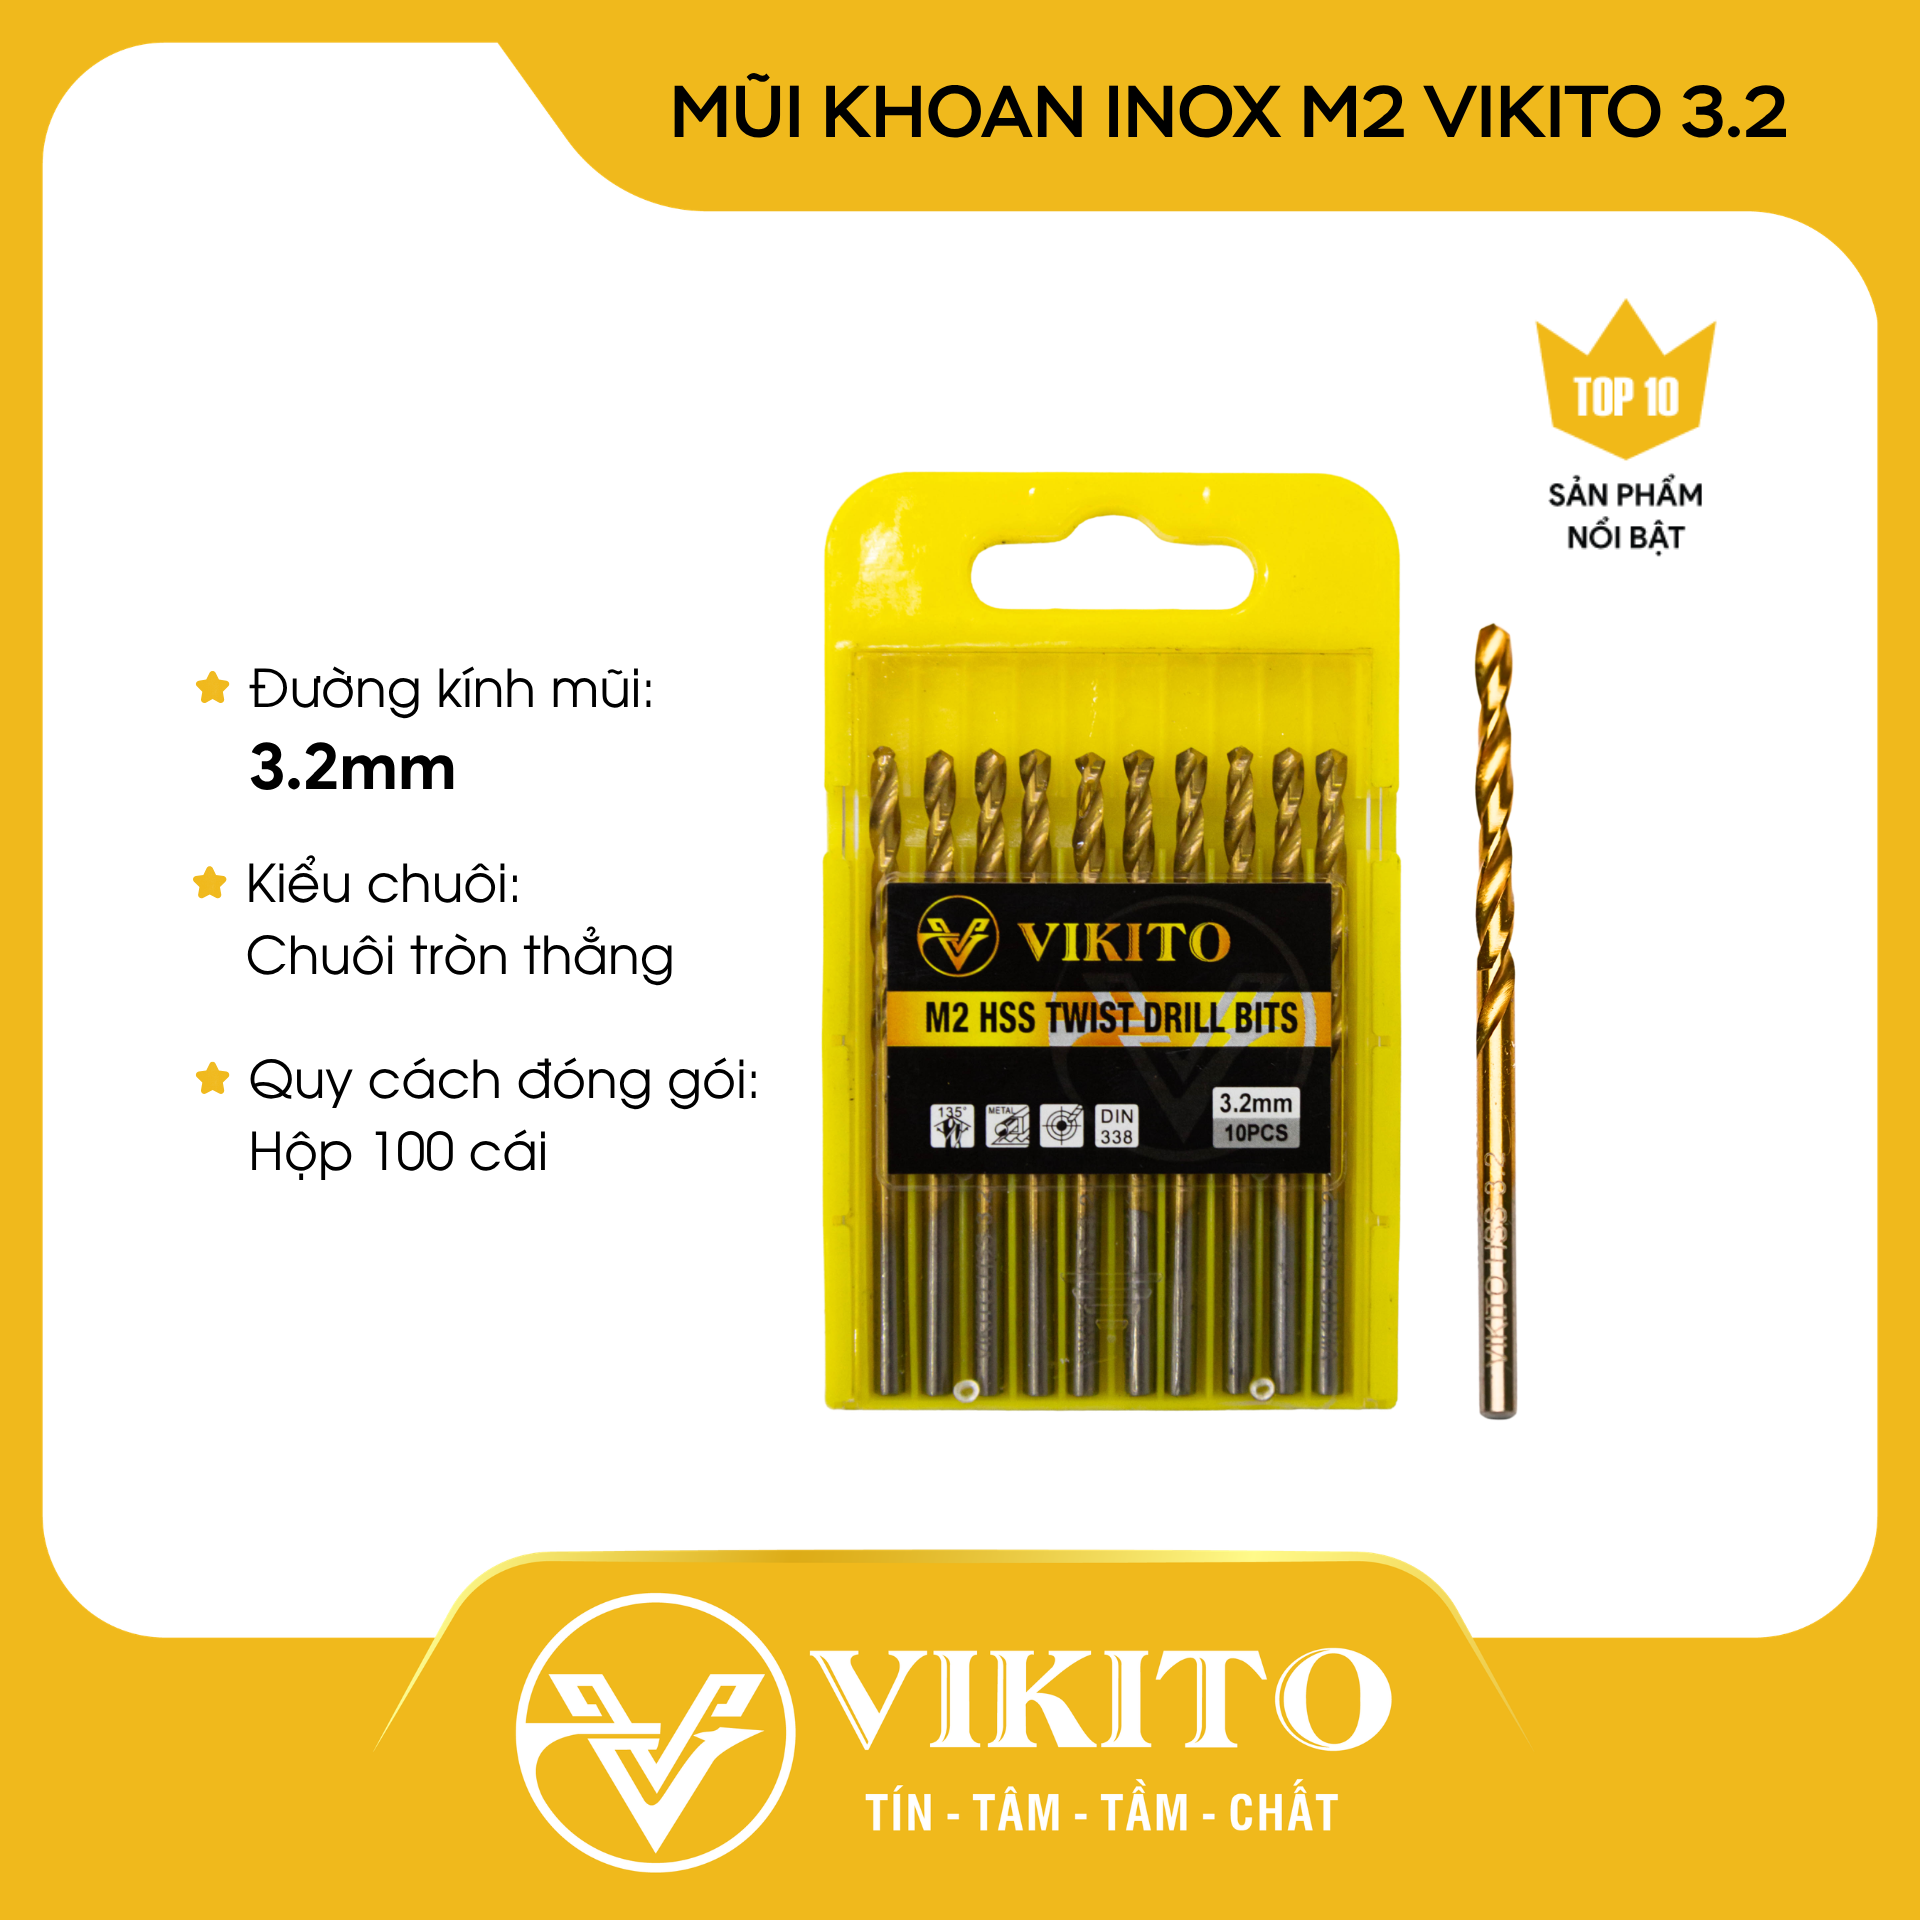
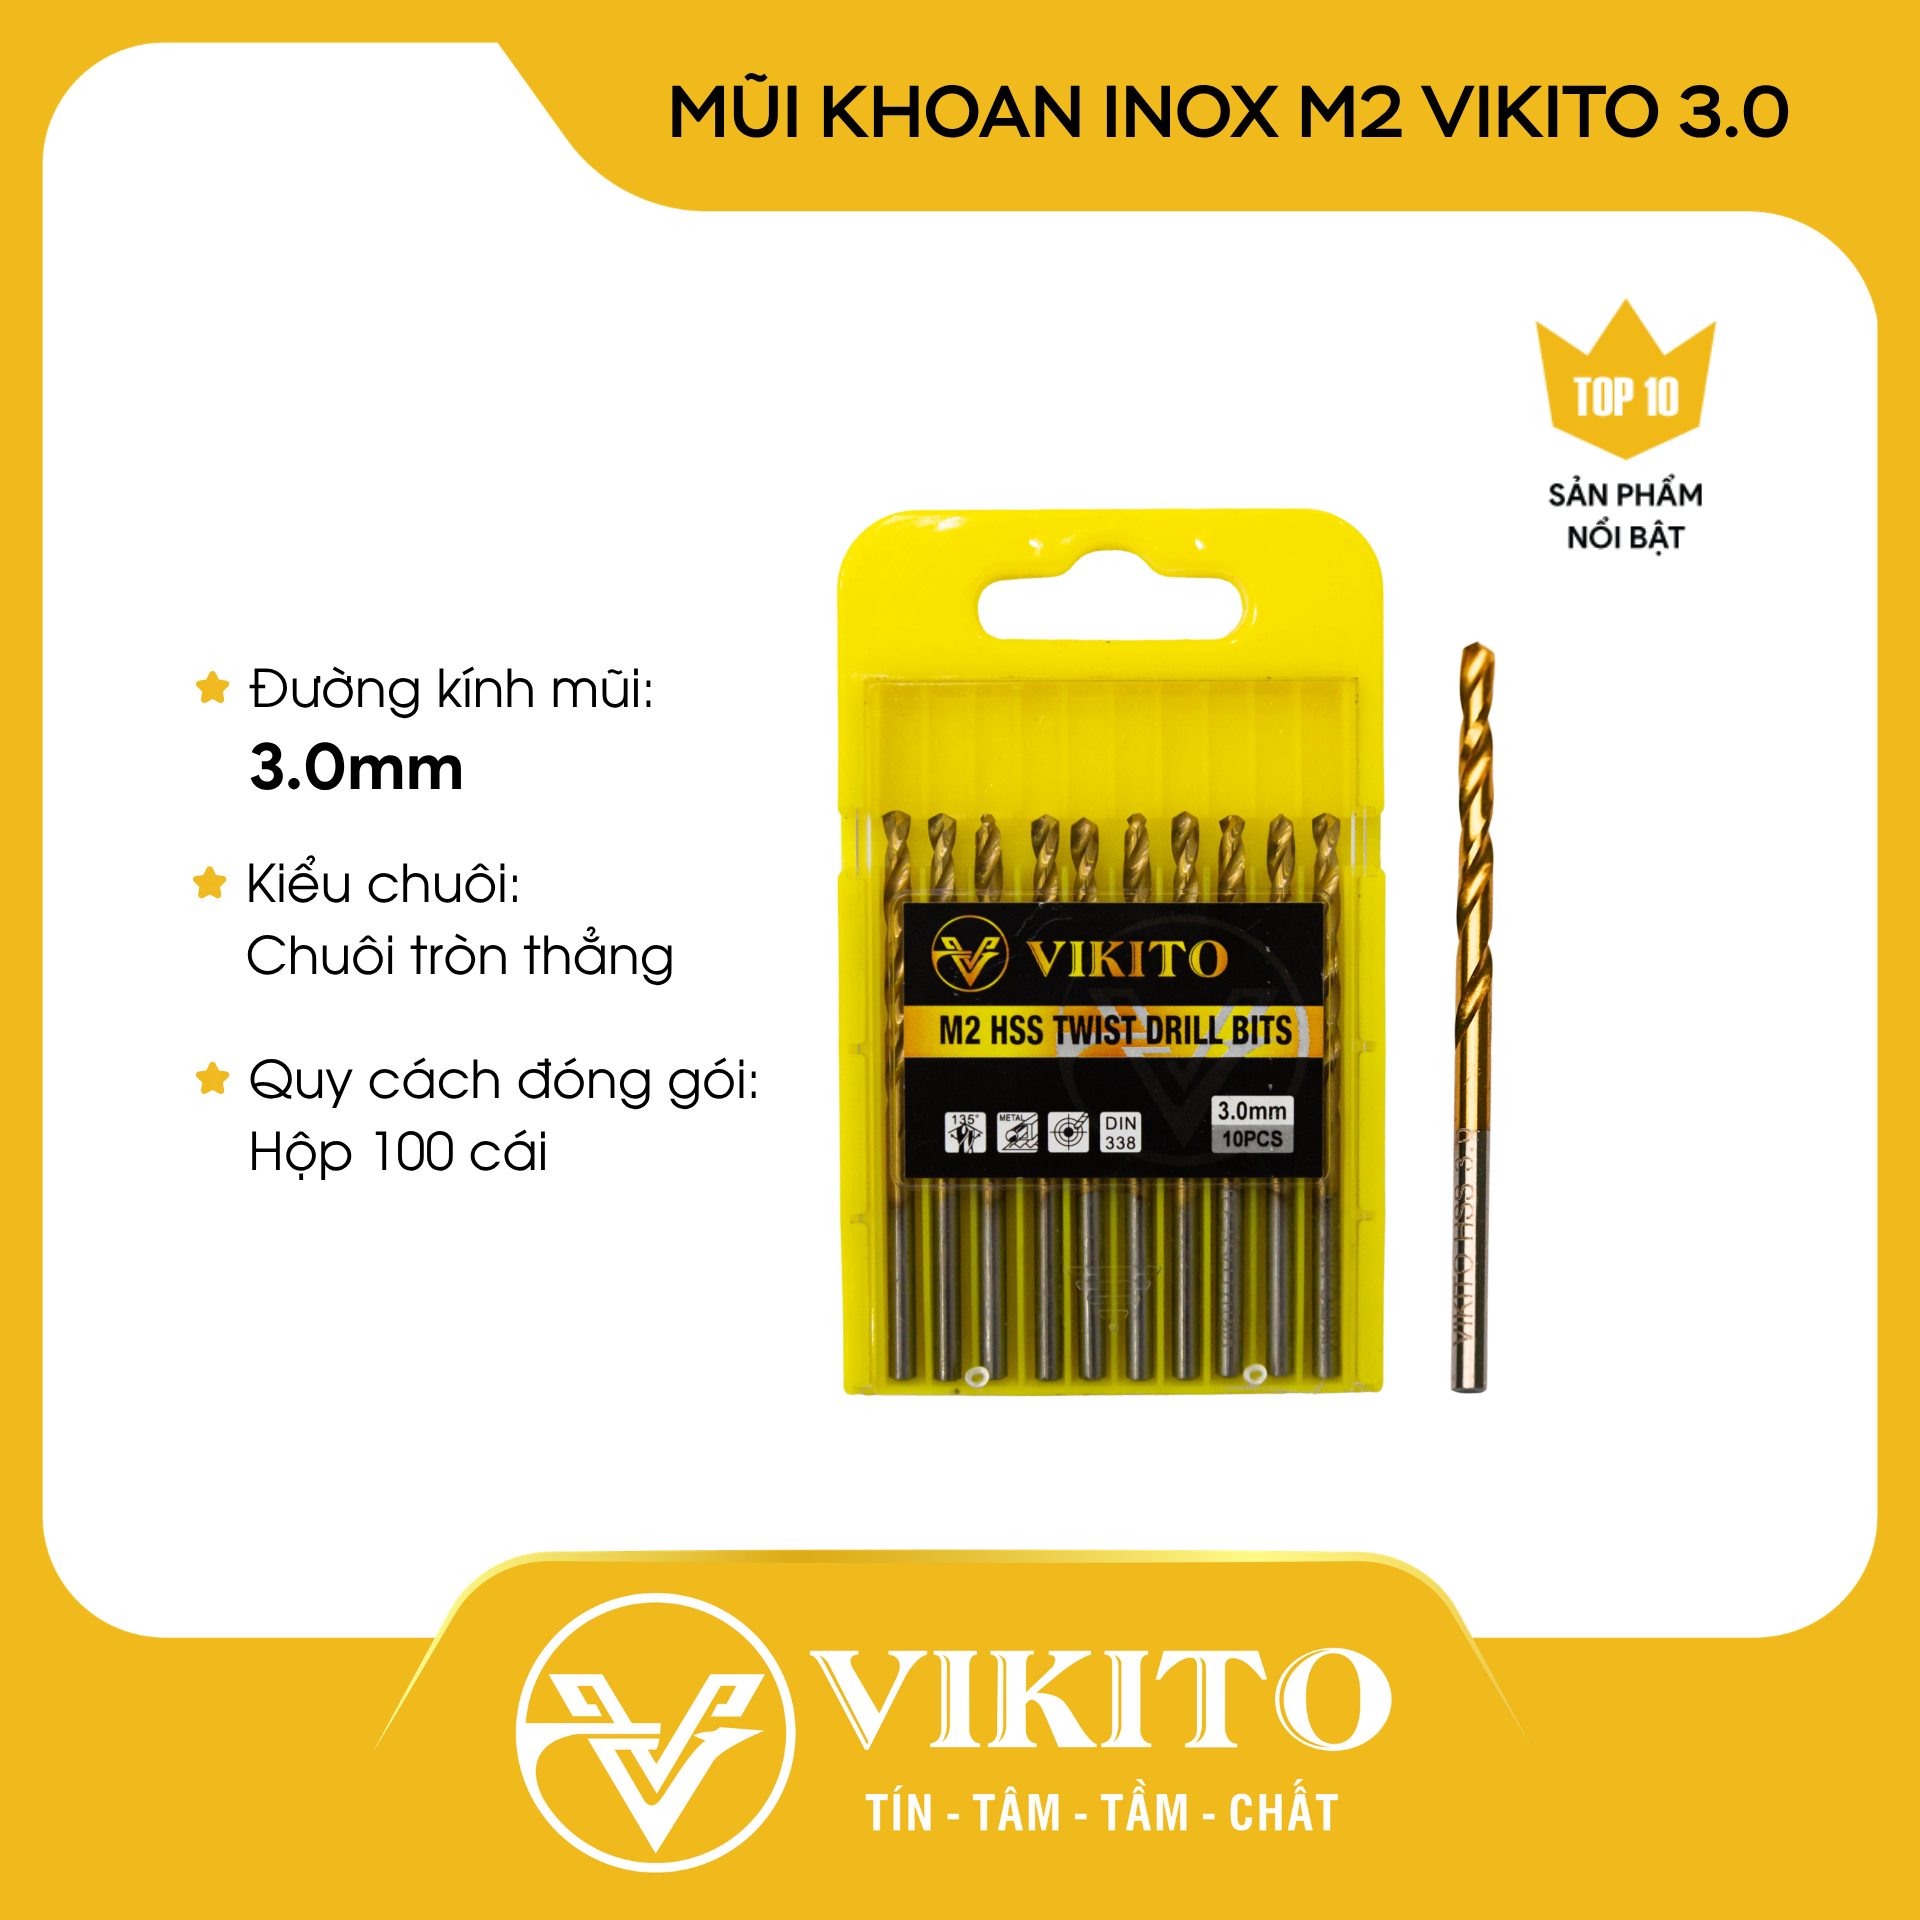
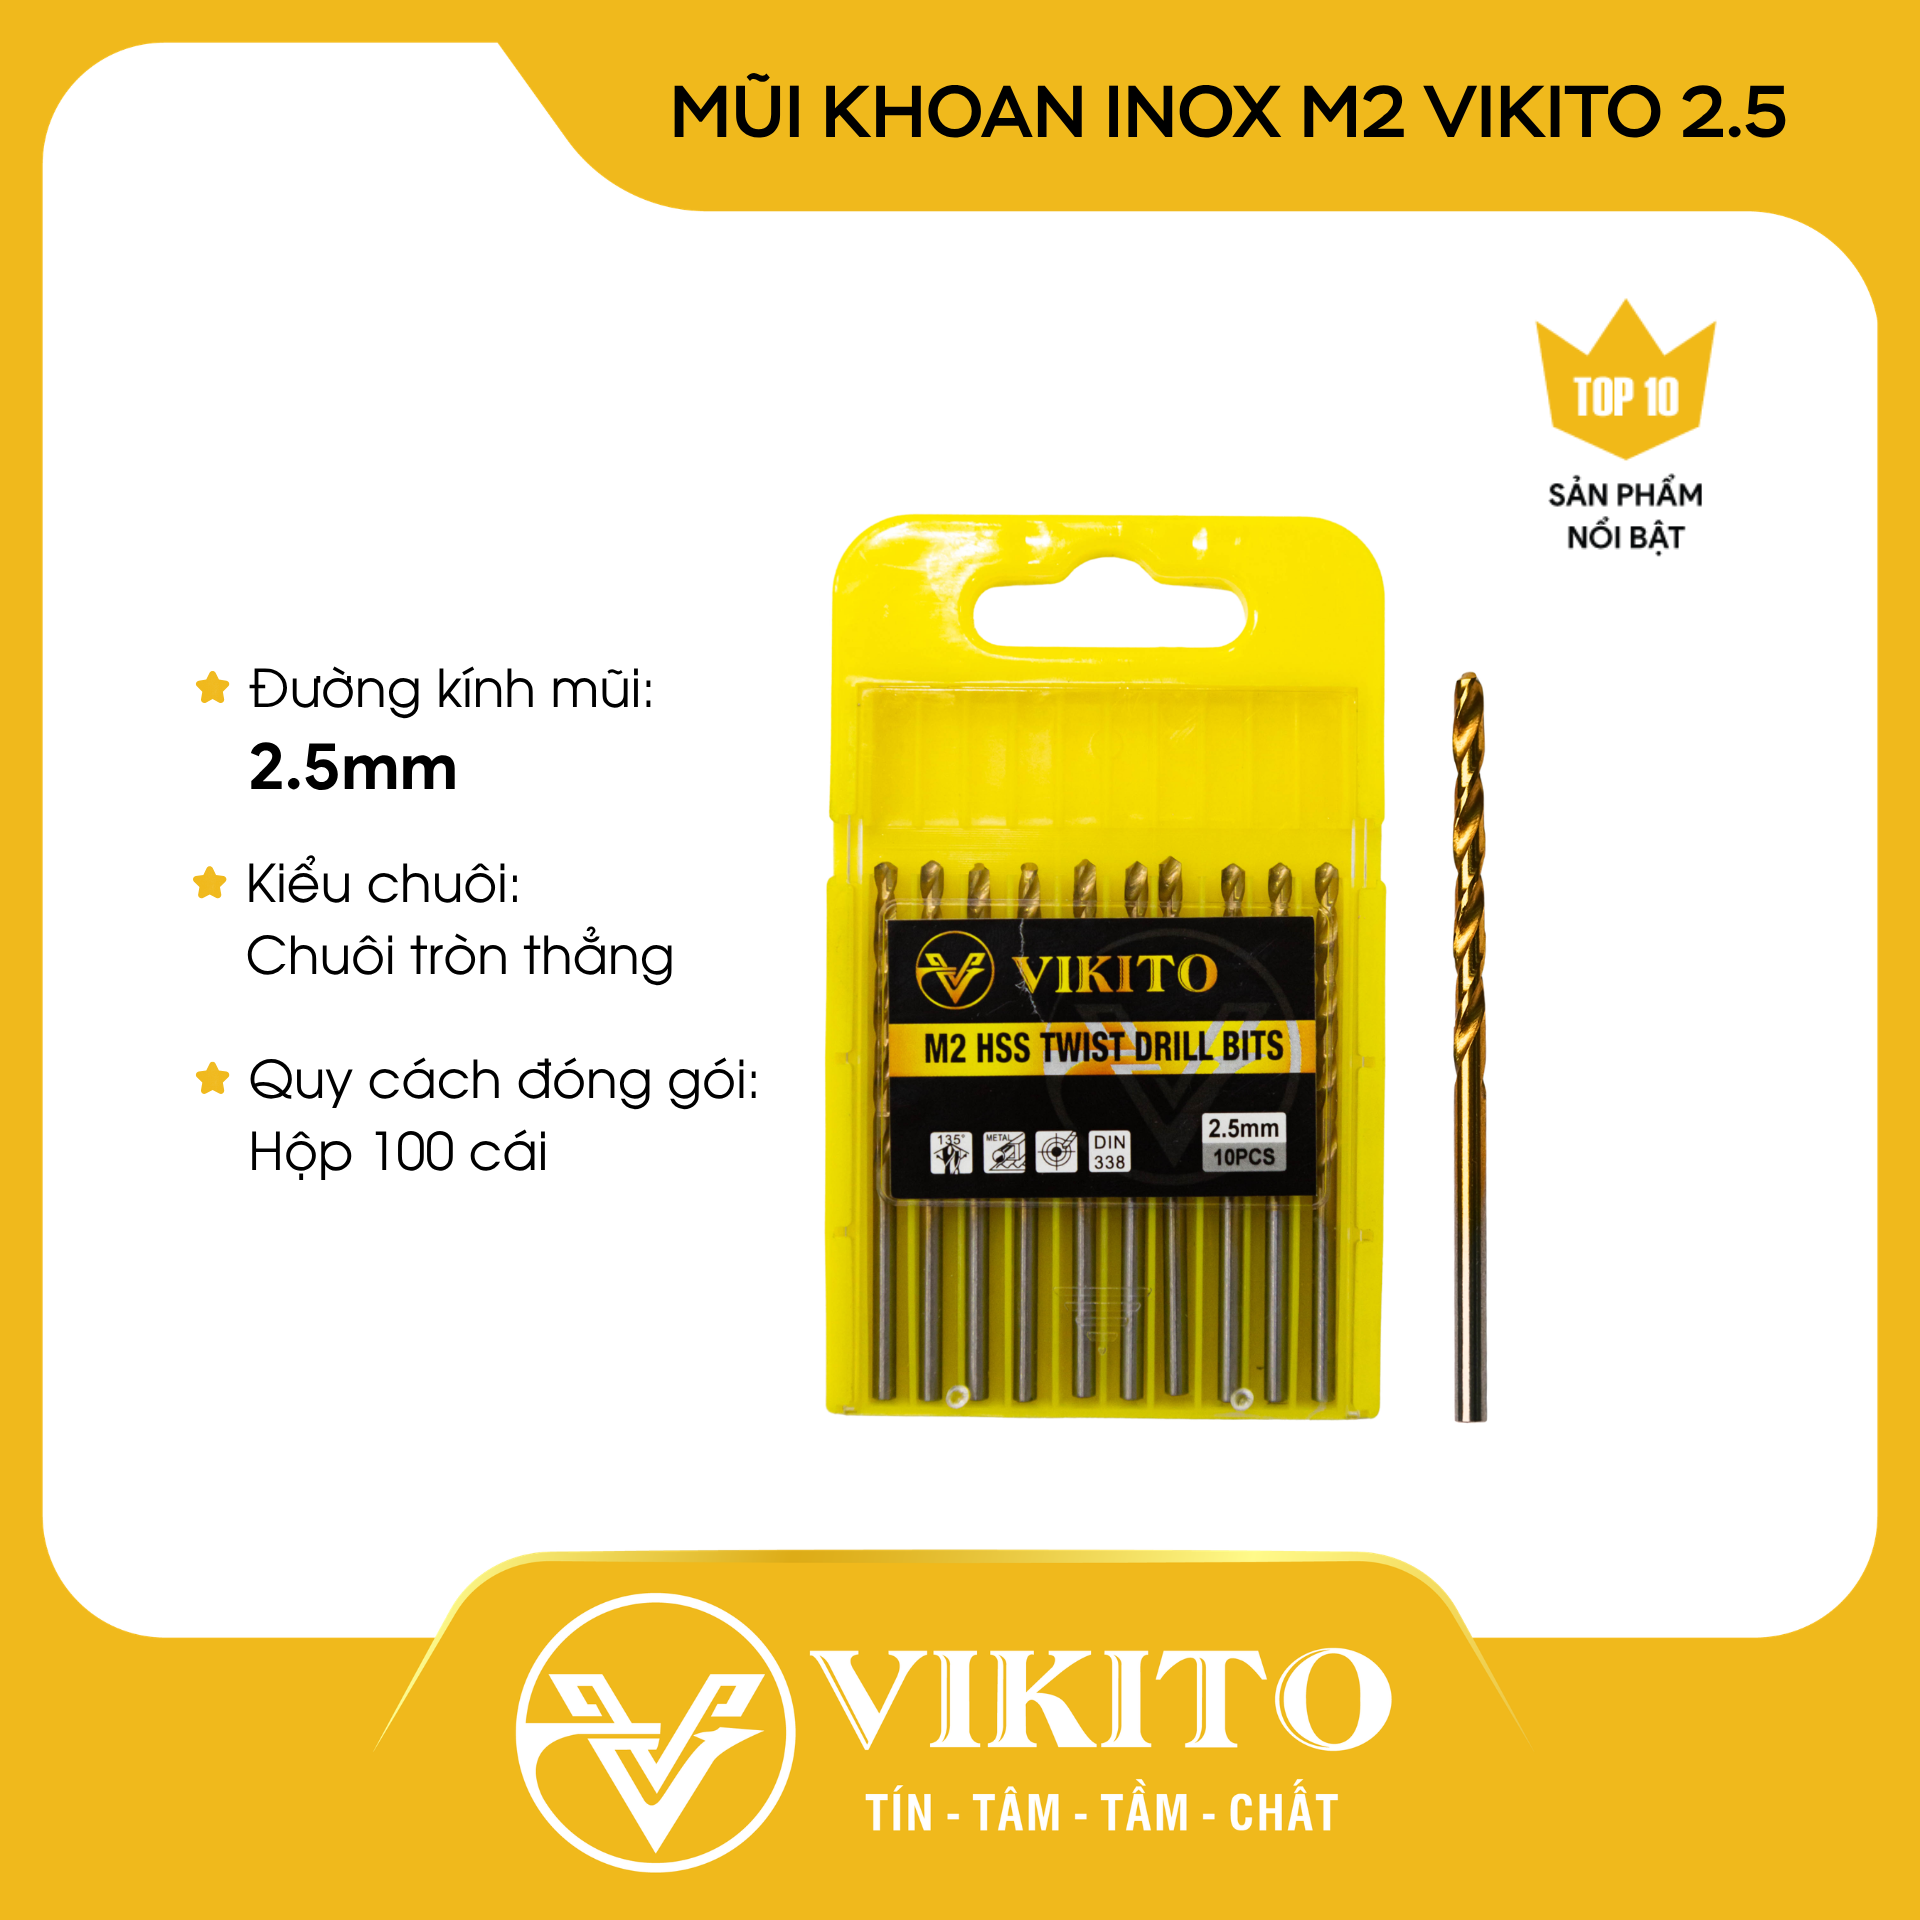
- Đường kính mũi: 6.5mm
- Kiểu chuôi: Chuôi tròn thẳng (Straight Shank)
- Vật liệu cắt phù hợp: Inox 304, Inox 201, thép hợp kim, sắt tấm, nhôm, đồng và nhựa cứng.
- Quy cách đóng gói: Hộp 100 cái
- Công dụng
- Chuyên dụng để khoan lỗ trên các tấm Inox, thép không gỉ và các hợp kim kim loại có độ cứng cao trong công nghiệp và dân dụng.
- Ứng dụng rộng rãi trong thi công lắp đặt khung cửa Inox, sản xuất nội thất trang trí, đóng thùng xe tải và gia công cơ khí chi tiết.
- Kích thước 6.5mm là kích thước phổ biến để tạo lỗ bắt bulong, vít hoặc làm lỗ mồi cho các bước ren lớn hơn.
- Ưu điểm sử dụng
- Tốc độ cắt nhanh: Độ sắc bén vượt trội của thép M2 giúp việc khoan trở nên nhẹ nhàng, giúp người thợ hoàn thành công việc nhanh hơn và ít tốn sức hơn.
- Mạch khoan thẩm mỹ: Lỗ khoan tròn đều, mịn, không làm rách hay làm biến dạng nhiệt bề mặt vật liệu xung quanh.
- Tính kinh tế cao: Tuổi thọ mũi khoan dài, chịu được nhiều lần mài lại nếu cần, giúp tối ưu hóa chi phí vật tư cho các dự án lớn.
- Khuyến nghị an toàn
- Trang bị bảo hộ: Bắt buộc đeo kính bảo hộ và găng tay bảo hộ để tránh mạt sắt và vụn kim loại sắc nhọn văng vào người.
- Kỹ thuật vận hành: Khi khoan Inox, cần sử dụng tốc độ vòng quay thấp (Low Speed) và giữ lực ấn ổn định. Tuyệt đối không để mũi khoan chạy quá nhanh vì ma sát sẽ làm cháy đầu mũi ngay lập tức.
- Làm mát liên tục: Nên sử dụng dầu cắt gọt chuyên dụng hoặc nước làm mát để giải nhiệt cho đầu mũi khoan, giúp tăng tuổi thọ sản phẩm gấp nhiều lần.
- Bảo quản: Sau khi sử dụng, vệ sinh sạch phôi sắt bám trên rãnh và bảo quản trong hộp đựng khô ráo để tránh va chạm làm mẻ lưỡi cắt